工控产品与传感器在自动化产线中的协同应用解析
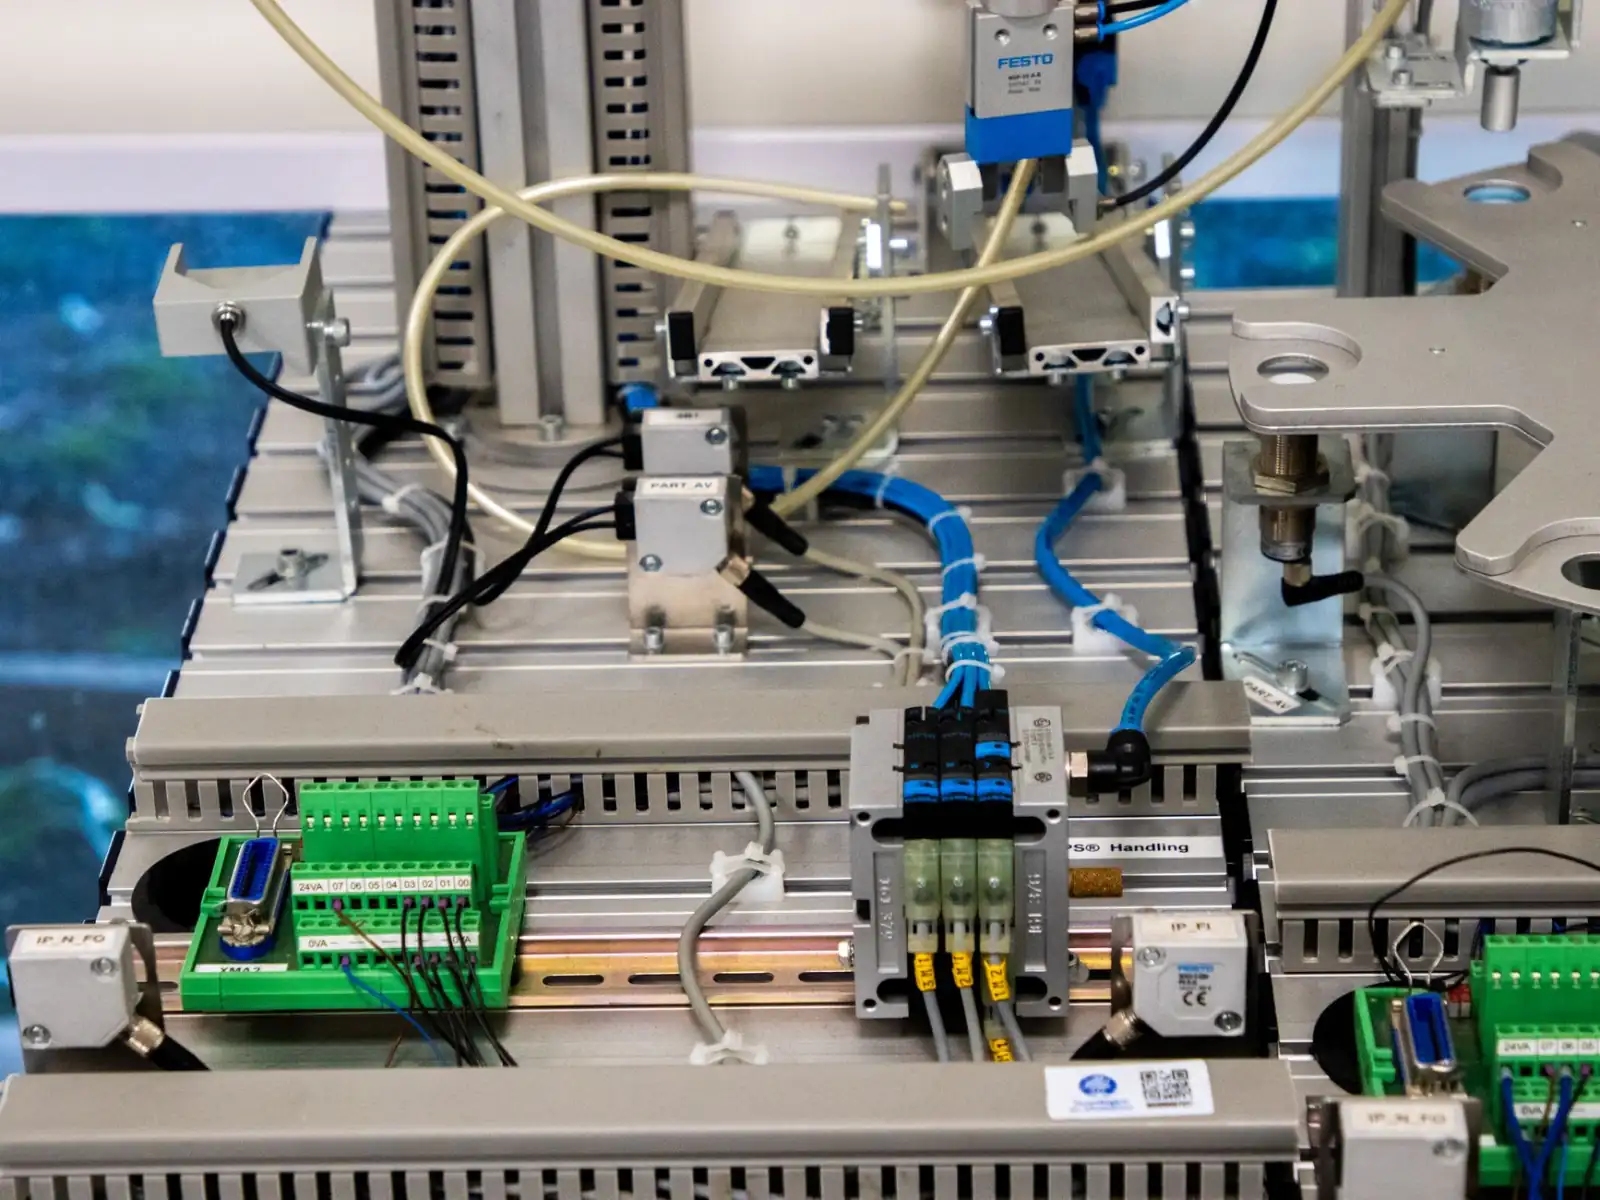
一条高速运转的自动化产线,从物料上料到成品下线,背后是数十甚至上百个控制节点的精密配合。很多工程师在调试阶段都会遇到同一个问题:PLC发出了指令,执行机构却响应滞后;或者传感器信号正常,但仪表仪器显示的数值始终存在偏差。这类问题的根源,往往不在单一设备本身,而在于工控产品、传感器、仪表仪器与自动化配件之间的协同匹配没有做到位。
当前国内自动化产线的集成度越来越高,但不少企业在选型时仍然习惯"分头采购"——控制器选一家、传感器选另一家、仪表仪器再找第三家。这种模式在单机设备上问题不大,一旦放到多工位联动的产线上,通讯协议不统一、响应周期错位、信号衰减等问题就会集中暴露。
协同的核心:信号链与响应周期的匹配
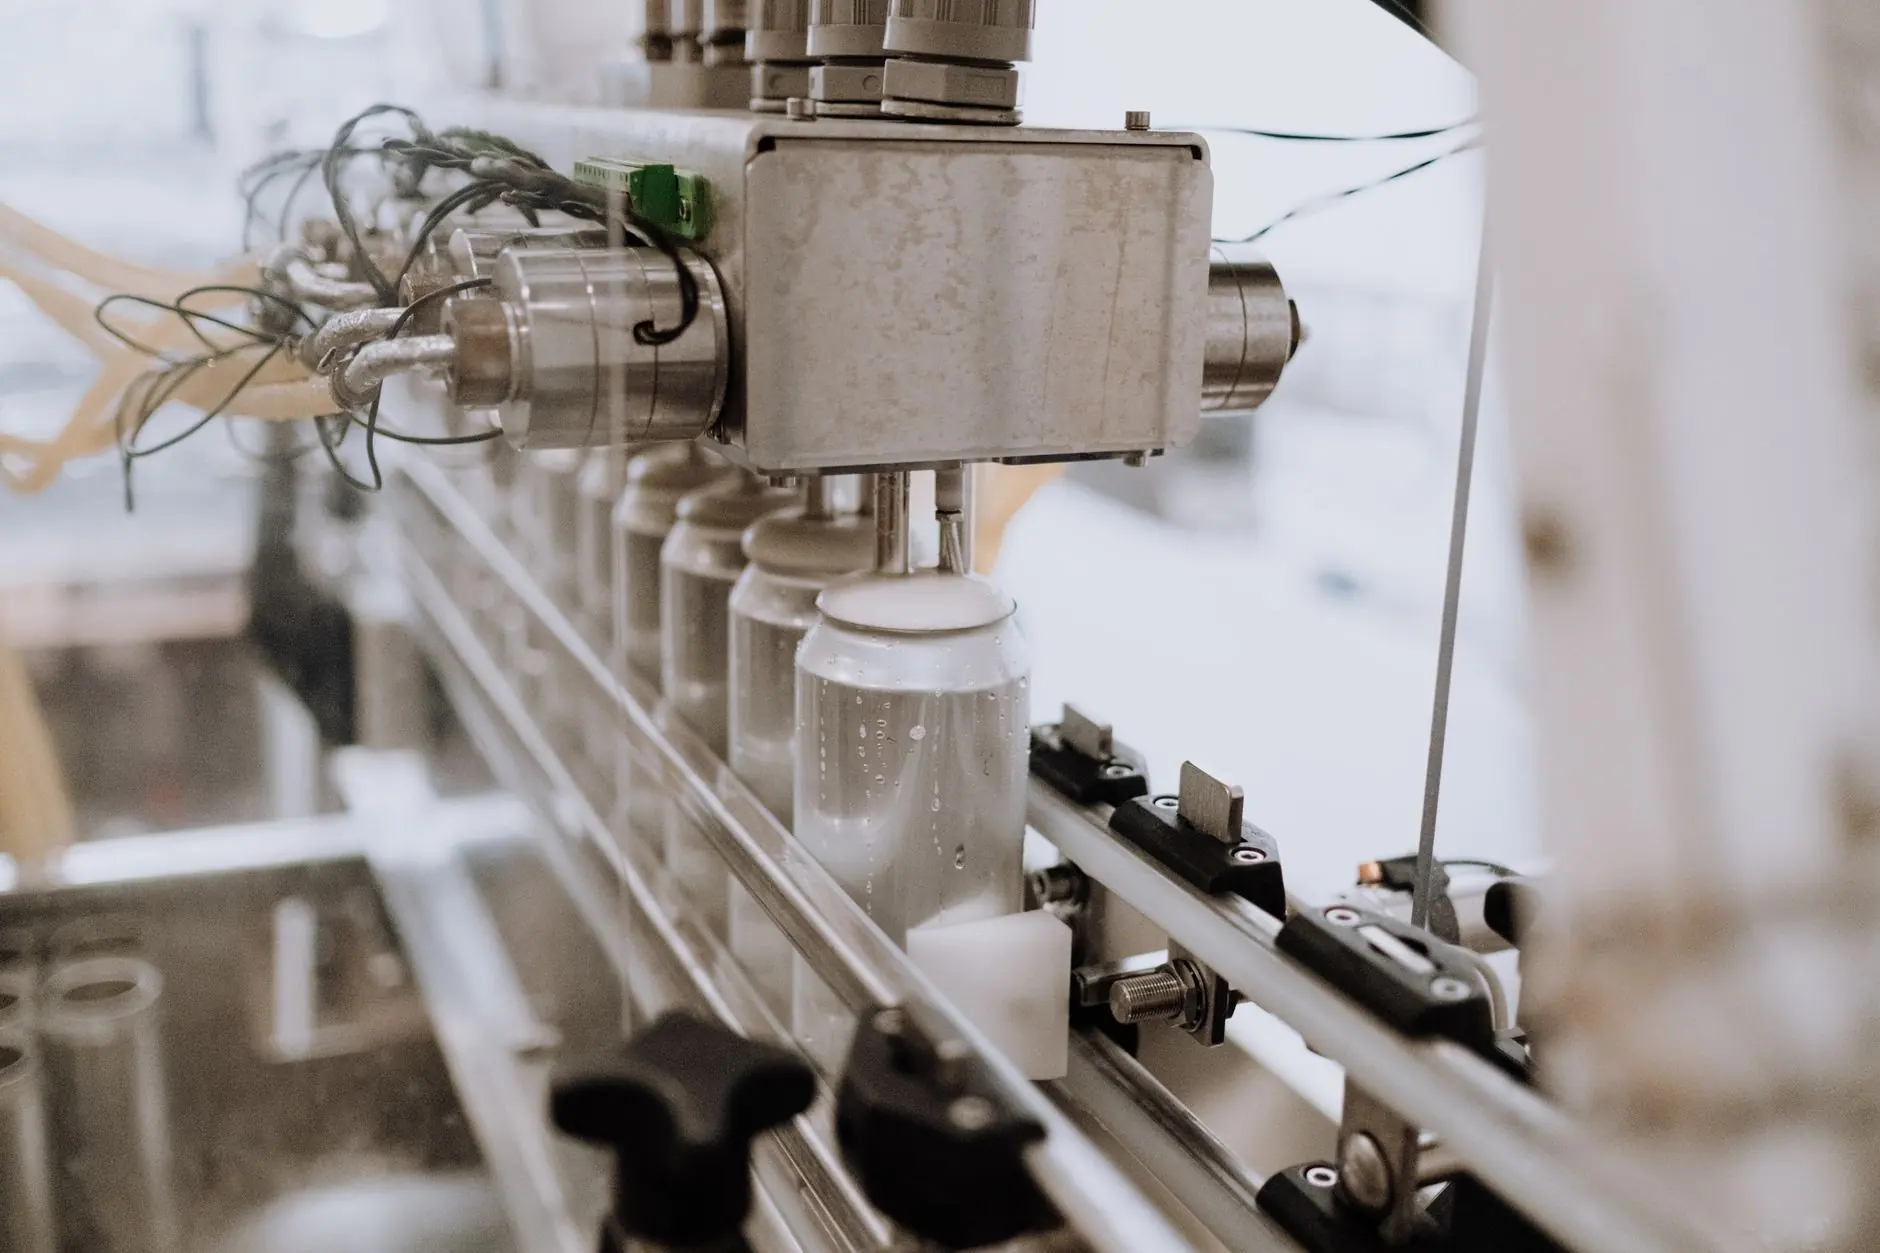
自动化产线的本质是一条完整的信号链:传感器采集物理量 → 仪表仪器进行信号调理与转换 → 工控产品执行逻辑运算与输出 → 自动化配件完成机械动作。这条链路上,任何一个环节的响应时间超出预期,都会导致整线节拍被打乱。
举个例子,在包装产线上,光电传感器检测到物料到位后,信号经过变送器转换为标准4-20mA电流信号,再传入PLC进行逻辑判断,最终驱动气缸完成推料动作。整个链路如果传感器响应时间为1ms、变送器为5ms、PLC扫描周期为10ms、气缸动作时间为50ms,那么理论最小节拍约为66ms。实际中很多产线达不到这个数字,原因通常是仪表仪器的滤波参数设置过大,或者自动化配件的动作一致性不足。
选型阶段容易忽略的三个细节
- 通讯协议兼容性:IO-Link、Modbus、EtherCAT等协议混用时,需确认网关设备的转换延迟是否在可接受范围内
- 环境防护等级匹配:传感器IP67与IP69K在冲洗工位上的表现差异显著,选型时需对照实际工况
- 电气参数余量:仪表仪器的量程留20%余量是基本操作,但工控产品的I/O点数余量常被压缩到5%以下,后期扩展极为被动
实践中的协同优化方法
解决协同问题,不一定需要全部更换设备。以下方法在实际项目中验证有效:
- 建立信号链路时间台账,逐一记录每个节点的响应时间,找出瓶颈环节
- 对传感器和仪表仪器进行同步校准,确保采集端与显示端的数据一致性
- 在PLC程序中设置动态补偿参数,针对不同工位的自动化配件动作特性进行微调
- 定期检查接线端子和通讯线缆,信号衰减往往来自最不起眼的连接点
上海逅飞科技有限公司在服务客户的过程中发现,那些产线综合效率(OEE)稳定在85%以上的企业,普遍在选型阶段就建立了跨品类的协同验证流程,而不是等到调试阶段再"打补丁"。
向预测性维护演进
随着边缘计算能力的下沉,工控产品不再只是执行逻辑指令,还可以承担数据预处理和异常判断的任务。传感器采集的振动、温度、电流等原始数据,经过仪表仪器的初步处理后,直接在边缘端进行特征提取,再将关键指标上传至MES系统。这种架构下,自动化配件的磨损趋势可以被提前识别,维护窗口从"故障后抢修"变为"计划内更换"。
对于正在规划新产线或改造旧产线的团队来说,把工控产品、传感器、仪表仪器、自动化配件放在同一个技术框架下评估,比单独追求某一类设备的参数指标更有实际意义。协同不是一句口号,它体现在每一个毫秒的响应和每一根线缆的连接里。