工控产品与传感器协同应用:提升工厂设备运行稳定性的技术解析
在现代化工厂里,设备停机往往不是因为某个大部件损坏,而是源于一个不起眼的传感器信号漂移,或是工控产品与自动化配件之间的协同失配。上海逅飞科技有限公司在长期服务制造业客户的过程中发现,工控产品、传感器、仪表仪器与自动化配件的系统化整合,才是提升设备运行稳定性的关键路径。
信号链视角:从感知到执行的闭环
工厂设备的稳定运行,本质上依赖一条完整的信号链:传感器负责采集温度、压力、振动、位移等物理量,仪表仪器完成信号调理与显示,工控产品(如PLC、工控机、远程IO)执行逻辑运算与控制输出,自动化配件则保障执行机构(气缸、电机、阀门)的精准动作。任何一个环节的响应延迟或精度不足,都会在闭环中放大为设备异常。
以注塑机为例,若压力传感器的响应时间超过2ms,配合普通仪表仪器的滤波设置,可能导致合模力波动超过5%,长期运行会加速模具磨损。
实操方法:三步提升协同稳定性
要让这套系统真正“稳”下来,可以从以下三个层面入手:
- 选型匹配:传感器的输出信号类型(4-20mA、0-10V、IO-Link)必须与工控产品模拟量模块的输入规格一致,避免因阻抗不匹配造成信号衰减。
- 接地与屏蔽:仪表仪器和传感器信号线应采用单点接地,屏蔽层在控制柜侧接地,可降低共模干扰约30%。
- 周期性校准:每6个月对关键传感器和仪表仪器进行零点与量程校准,配合自动化配件的机械间隙检查,能提前发现80%的潜在故障。
数据对比:协同优化前后的变化
我们在一家汽车零部件工厂的冲压线上做了对比测试。优化前,该产线每月因信号异常导致的非计划停机约4.2小时;在更换高精度传感器、升级工控产品的滤波算法、并统一自动化配件接口标准后,停机时间降至每月0.8小时,设备综合效率(OEE)从76%提升至89%。
另一个值得关注的指标是误报率:仪表仪器加装数字滤波后,压力超限误报从每周12次降至2次以内,减少了大量无效巡检。
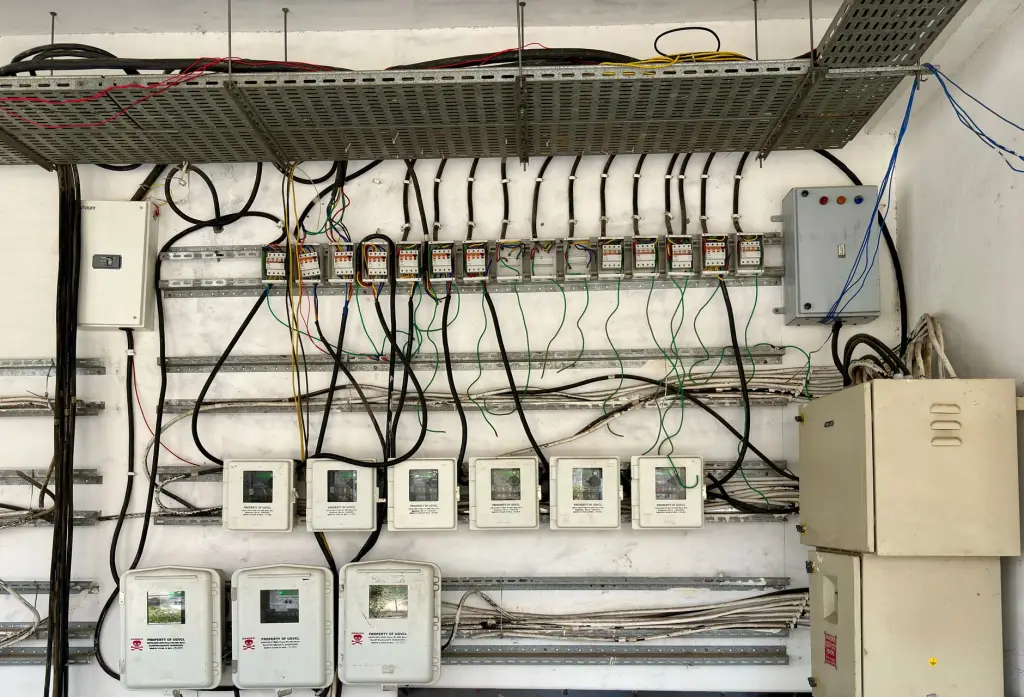
当前,工控产品与传感器的协同正从“硬件连接”走向“数据融合”。IO-Link、OPC UA等协议让传感器不仅能传数值,还能上传设备健康状态,仪表仪器则逐渐演变为边缘计算节点。上海逅飞科技有限公司建议,在新建或改造产线时,优先选择支持统一通信协议的自动化配件,为后续预测性维护留出数据接口。
设备稳定性不是靠单一高端部件堆出来的,而是靠工控产品、传感器、仪表仪器、自动化配件之间精细的匹配与持续的校准维护。把信号链的每个环节做扎实,停机时间自然会降下来。