自动化配件与工控产品配套方案:面向设备制造商的集成要点解析
日期:2026-10-07
标签:工控产品,传感器,仪表仪器,自动化配件
非标自动化设备制造商在选型配套时,常面临一个现实困境:单点性能达标的工控产品,组合成系统后却出现信号漂移、通讯延迟或机械寿命骤降。问题往往不在器件本身,而在于集成方案缺少对工况耦合的预判。上海逅飞科技在服务设备制造商的过程中发现,配套方案的设计深度,直接决定了产线OEE能否稳定在85%以上。
信号链匹配:从传感器到仪表仪器的隐性损耗
以典型的定位检测场景为例,传感器标称重复精度±0.01mm,接入仪表仪器后实际系统精度可能劣化至±0.05mm。根源在于三点:
- 供电纹波——开关电源与伺服驱动器共用母线时,高频噪声耦合进传感器供电回路
- 接地环路——多轴设备各节点地电位差超过50mV,模拟量信号即出现跳变
- 采样同步——多通道仪表仪器未做硬件触发同步,软件轮询引入ms级时差
建议在方案阶段用示波器实测传感器供电端的纹波峰峰值,若超过100mV,应独立配置线性电源或加装LC滤波模块。
机械接口与电气规范的协同设计
自动化配件的选型不能只看行程和负载。导轨安装面的平面度若低于0.05mm/300mm,滑块运行阻力会上升30%以上,进而导致驱动电流波动,反过来干扰同一DC24V回路的传感器信号。一个可执行的检查清单:
- 确认安装基面平面度≤0.03mm/300mm,必要时增加精铣工序
- 拖链内动力线与信号线分腔布置,间距≥50mm
- 变频器输出侧加装dv/dt滤波器,降低共模干扰对仪表仪器的辐射影响
这些细节在样机阶段容易被忽略,批量复制时却成为调试周期的黑洞。
面向设备制造商的配套交付建议
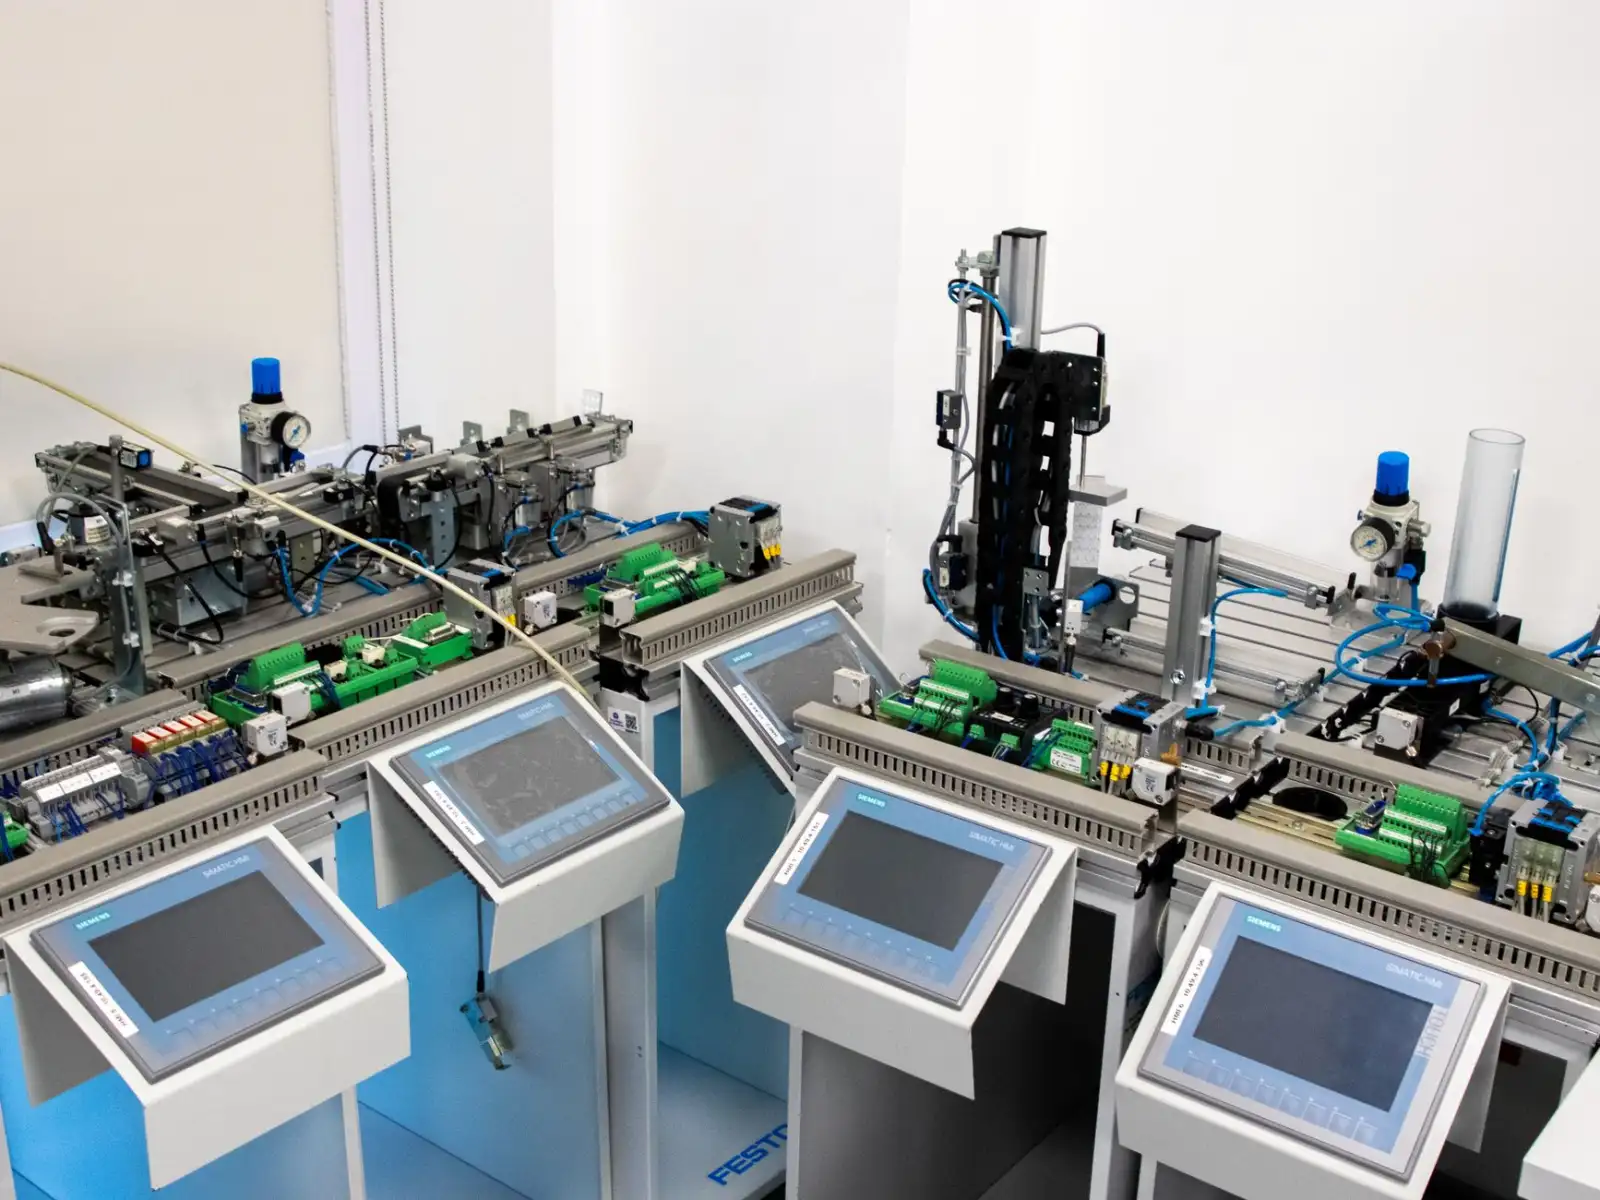
逅飞科技在实践中倾向于采用“预集成验证”模式:将工控产品、传感器、仪表仪器与自动化配件在模拟负载台上完成72小时老化联调,记录温漂曲线与通讯误码率,再交付客户。数据显示,经过预集成验证的方案,现场调试时间平均缩短40%,售后故障率下降约25%。
设备制造商在定义配套方案时,不妨把接口容差、环境应力和生命周期维护成本纳入同一张评审表。自动化配件的价值不在单体参数,而在系统集成后的确定性表现。当产线节拍从30s压缩到18s,留给信号链的裕量本就不多——提前把耦合问题解决在图纸阶段,比在现场用停机时间换经验划算得多。