工控产品与传感器选型指南:如何匹配工厂设备运行需求
在工厂自动化改造中,一个常见的困境是:产线设备频繁出现信号漂移、误报警或通讯中断,排查后发现根源往往不在PLC或上位机,而是工控产品与现场工况的匹配度出了问题。选型阶段若只看参数表上的"标称值",忽略实际运行环境,后期调试和维护成本会成倍增加。
现场工况比参数表更"苛刻"
以某汽车零部件冲压车间为例,设备运行时的振动频率在10~50Hz之间,环境温度夏季可达45℃以上,且存在油雾和金属粉尘。这类场景下,普通光电传感器的防护等级若低于IP67,镜头污染后误检率会迅速上升。同样,仪表仪器的精度指标若未考虑温漂系数,在昼夜温差大的车间里,压力变送器的输出偏差可能超过0.5%FS。
选型的第一步不是翻样本,而是先做"工况画像":
- 环境温度、湿度、振动、粉尘、腐蚀性介质
- 被测对象的材质、颜色、运动速度、安装空间
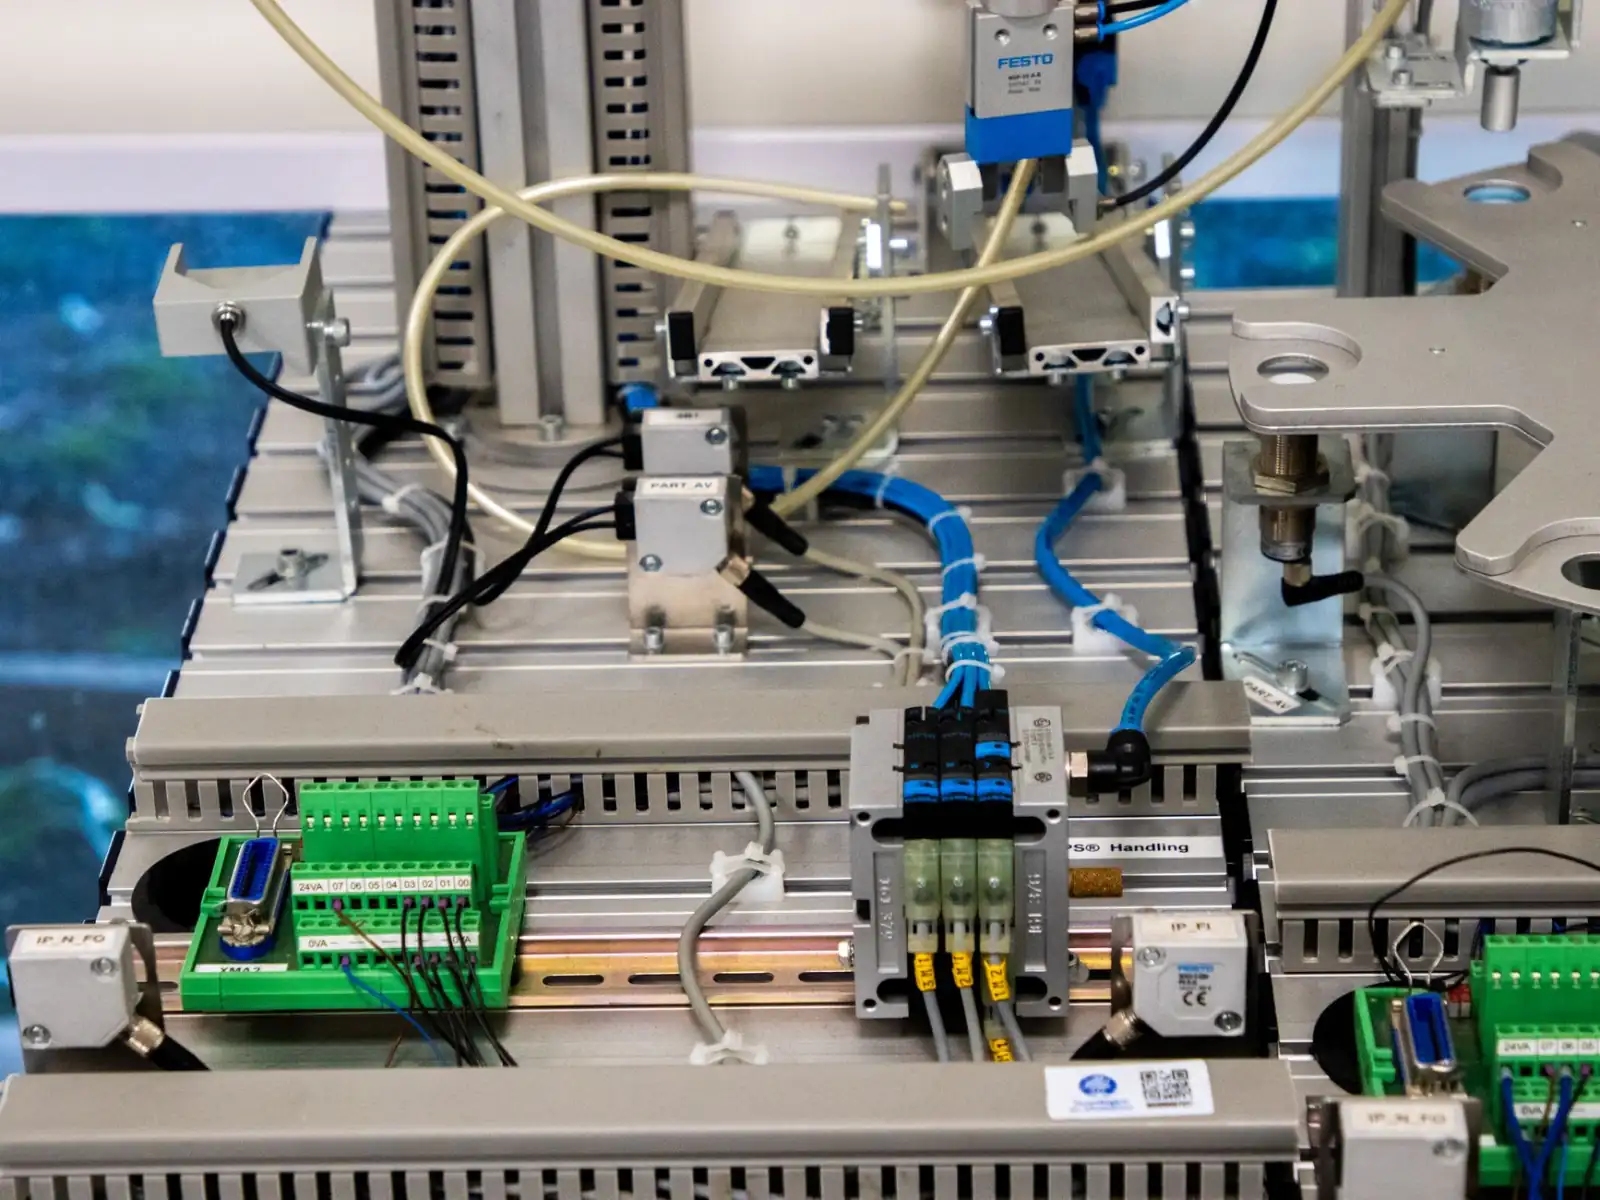
- 信号类型(模拟量/数字量/总线)与PLC接口的兼容性
- 供电电压波动范围与电磁干扰强度
核心技术参数的"有效值"判断
很多工程师习惯直接对比量程和精度,但真正影响长期稳定性的往往是以下三个指标:
重复精度比绝对精度更关键。例如在包装机定位中,传感器每次检测同一位置的偏差若超过0.2mm,累积误差会导致封口偏移。此时应优先选择重复精度≤0.1mm的传感器,而非追求大量程。
响应时间要与设备节拍匹配。高速分拣线上,若传感器响应时间大于1ms,在2m/s的传送速度下,位置误差将超过2mm。对于自动化配件中的编码器,则需关注最高响应频率是否覆盖电机转速对应的脉冲输出。
输出类型决定系统架构。PNP/NPN、4-20mA、0-10V、IO-Link或Modbus RTU,不同信号制式对布线长度和抗干扰能力要求差异显著。长距离传输时,电流信号比电压信号更稳定,而IO-Link则能同时传输过程和诊断数据。
从选型到验证的闭环方法
确定候选型号后,建议在实验室或现场进行"小批量验证":
- 模拟最恶劣工况连续运行48小时,记录零点漂移和输出波动
- 用示波器观察信号边沿是否干净,有无毛刺
- 检查安装支架的刚性,避免共振放大振动
- 核对PLC输入模块的滤波时间常数是否与传感器匹配
上海逅飞科技有限公司在服务客户过程中发现,经过上述验证的工控产品组合,现场故障率平均下降约40%。
面向未来的兼容性考量
随着工业物联网推进,仪表仪器和传感器正从单一信号输出向"数据节点"演进。选型时预留IO-Link或以太网接口,能为后续预测性维护和远程参数配置留出空间。对于自动化配件,则需关注是否支持主流总线协议,避免未来产线扩展时被迫整体更换。
匹配工厂设备运行需求,本质上是在性能、环境适应性和全生命周期成本之间找到平衡点。把工况数据摸清楚,把关键参数的"有效值"算明白,选型就不再是碰运气。