仪表仪器与自动化配件配套方案:工厂设备制造商如何优化产线效率
日期:2026-10-31
标签:工控产品,传感器,仪表仪器,自动化配件
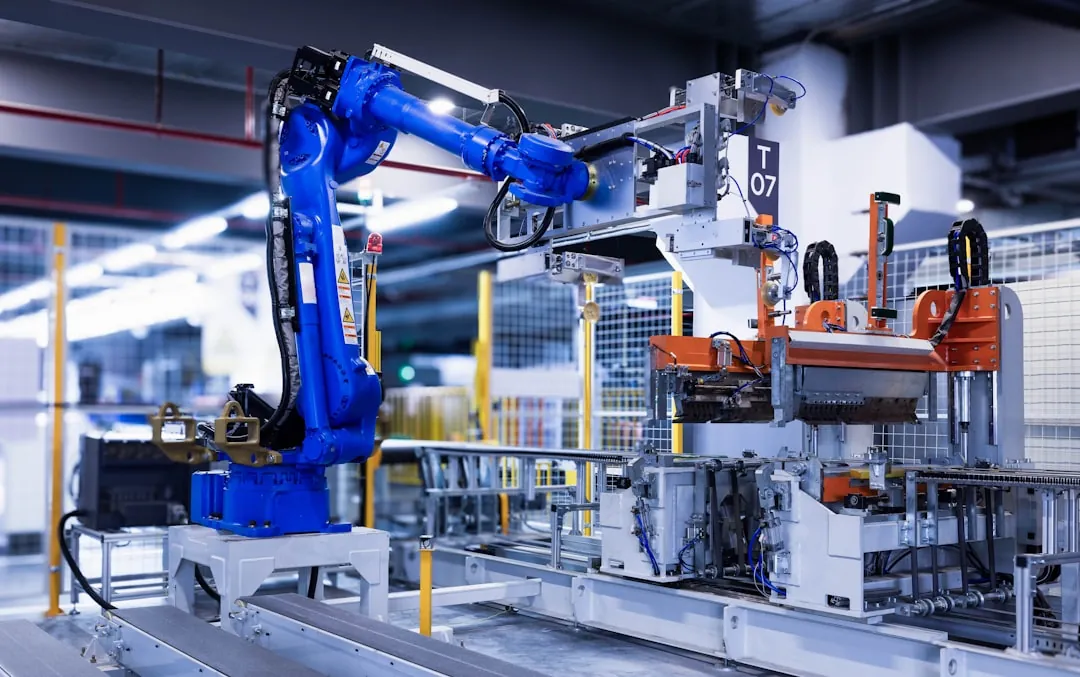
在汽车零部件、3C电子、锂电等离散制造车间里,一个常见现象是:产线主体设备并不差,节拍却总卡在检测、定位、上下料衔接环节。设备制造商在交付整线时,往往被客户追问同一个问题——为什么单机指标达标,联调后OEE却上不去?答案多半藏在仪表仪器与自动化配件的配套方案里,而非主机结构本身。
被忽视的效率黑洞:配套件选型失配
某压装设备厂商曾反馈,其伺服压机重复定位精度可达±0.01mm,但客户现场良率波动明显。排查后发现,压力变送器响应时间为5ms,采样频率跟不上压装曲线的快速变化段,导致拐点判断滞后。这类问题并非个例。传感器、仪表仪器与执行层之间的时序匹配、量程匹配、信号制式匹配,构成了产线效率的隐性瓶颈。工控产品的选型若只满足"能测、能动",而不核算动态响应与系统延迟,联调阶段必然返工。
从信号链角度看配套方案的技术逻辑
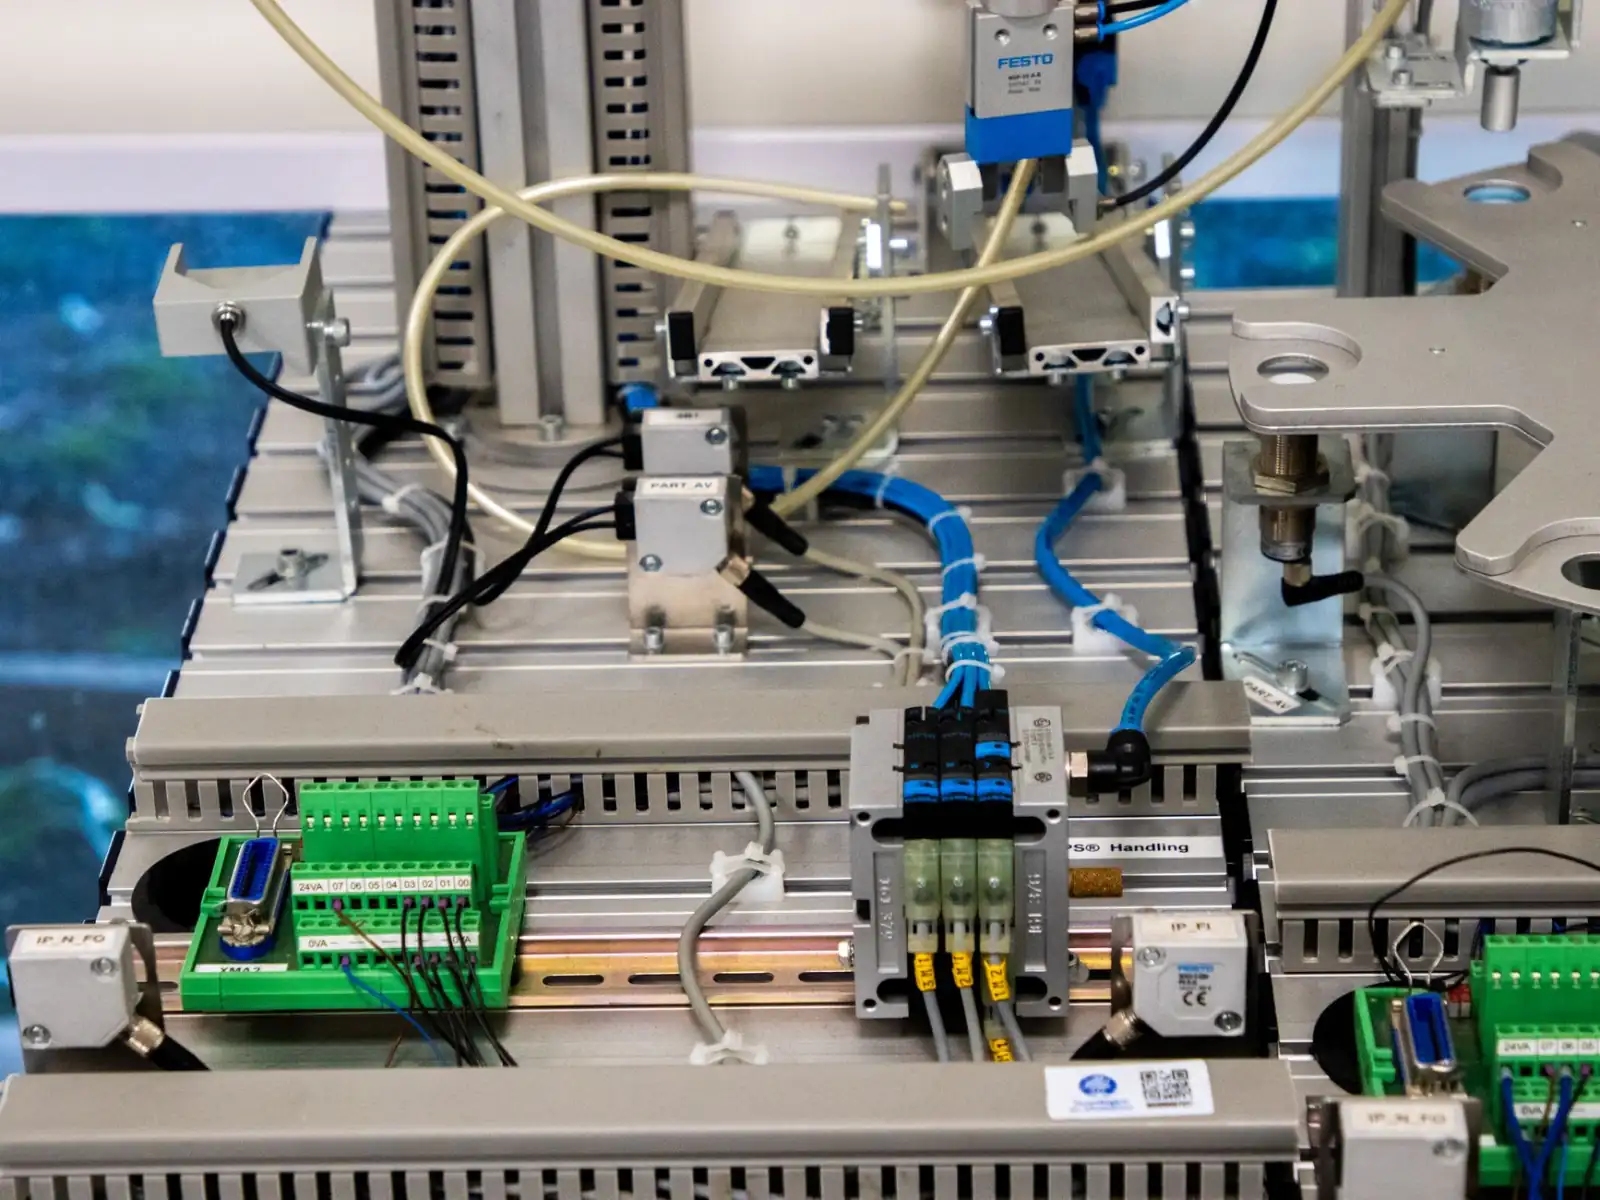
一条典型自动化产线的信号链为:传感层采集→仪表仪器调理与转换→工控产品(PLC/采集卡)运算→执行机构动作。每一环的延迟和误差都会累积。技术解析上有三个关键点值得设备制造商重点关注:
- 采样率与滤波参数的协同:模拟量传感器输出经仪表仪器滤波后送入PLC,滤波强度过大虽抑制噪声,却引入相位滞后,影响闭环控制稳定性;
- 信号制式的统一:4-20mA、0-10V、IO-Link、Modbus RTU/TCP混用时,转换环节的精度损失常被低估,尤其是长距离传输下的共模干扰;
- 自动化配件的机械-电气耦合:气缸磁性开关、接近传感器的安装位置公差,直接影响到位信号的重复性,进而影响节拍逻辑。
配套方案对比:通用选型与系统化选型
通用选型思路是"按参数表逐项匹配",成本低但联调周期长;系统化选型则以整线节拍和信号链延迟为约束条件,反向确定传感器与仪表仪器的动态指标。以一条30工位的装配线为例,前者联调通常需2-3周,后者可压缩至一周以内,且后期因信号抖动导致的误停机率下降约40%。差异不在于器件品牌,而在于是否把工控产品与传感器作为系统而非零件来配置。
给设备制造商的落地建议
- 建立配套件信号链台账,标注每个传感器、仪表仪器的响应时间与信号制式,联调前完成时序核算;
- 对高速工位优先选用带IO-Link或总线输出的智能传感器,减少模拟量转换环节;
- 与配套供应商约定动态指标验收标准,而非仅验收静态精度;
- 在样机阶段即引入自动化配件的安装公差分析,避免现场返工。
上海逅飞科技有限公司长期服务于工厂设备制造商的配套需求,在工控产品、传感器与仪表仪器的系统化配置上积累了较多现场数据。产线效率的优化,往往从一枚传感器的响应曲线和一台仪表的滤波参数开始,而非从更换主机开始。