工控产品与传感器在智能制造中的应用趋势:2024年行业动态观察
过去三年,国内规模以上制造企业关键工序数控化率已突破58%,但设备联网率仍不足40%。这组数据背后藏着一个尖锐的问题:产线上跑着大量工控产品,数据却无法有效回流到MES或SCADA系统。智能制造不是换掉几台旧设备,而是让感知层、控制层与决策层真正打通。
感知层的瓶颈:传感器选型与数据质量
很多工厂在改造时发现,产线停机往往不是PLC出了问题,而是振动传感器的采样频率不够、温漂过大,导致误报频发。当前主流方案是采用IEPE压电式传感器配合24位ADC同步采集,采样率建议不低于25.6kS/s,才能有效捕捉轴承早期故障特征频率。而仪表仪器的选型同样关键——压力变送器精度从±0.5%FS提升到±0.1%FS,看似只差0.4个百分点,在精密注塑或锂电极片涂布场景中,直接影响良率判定阈值。
一个被忽视的细节是:传感器安装扭矩、线缆屏蔽层接地方式、甚至附近变频器的载波频率,都会在频谱上留下“假峰”。这不是靠算法能完全补偿的,必须在现场施工规范中约束。
控制与执行:工控产品与自动化配件的协同逻辑
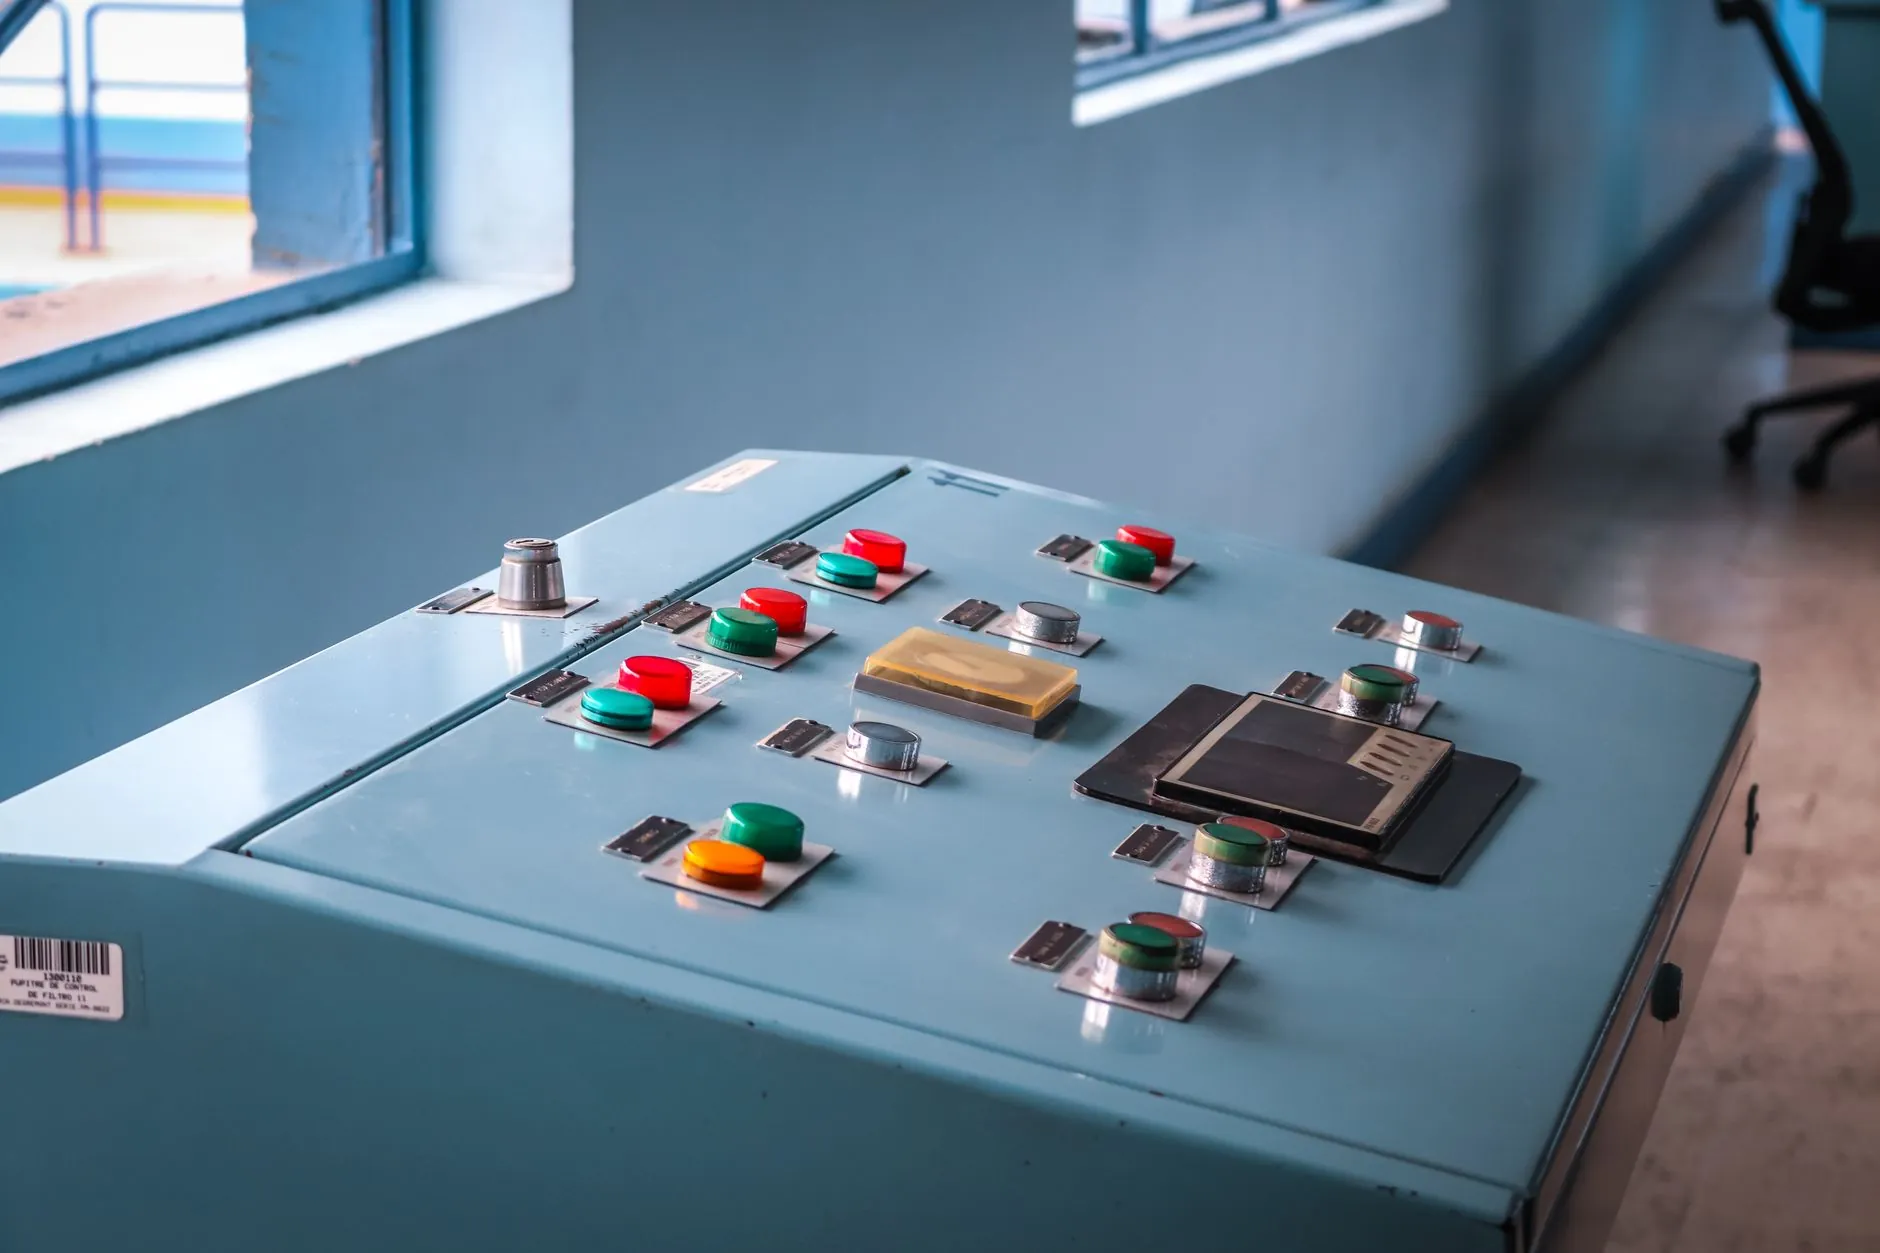
PLC、伺服驱动器、远程IO模块这些工控产品,目前正从“单机智能”走向“边缘协同”。以EtherCAT总线为例,典型周期时间已压缩到250μs以下,支持多轴同步抖动小于1μs。这意味着自动化配件如编码器、安全继电器、气动阀岛的响应延迟必须匹配,否则总线再快也会被机械端拖累。
实践中有三个可落地的检查点:
- 时钟同步:确认所有从站支持DC(分布式时钟),否则同步精度会退化到毫秒级
- 拓扑冗余:环形拓扑比线形拓扑多一层容错,单点断线不影响整线运行
- 诊断覆盖率:优先选择带通道级诊断的IO模块,能定位到具体端子的短路或断线
从数据采集到工艺优化:一条可执行的路径
有了可靠的感知层和控制层,下一步是让数据产生工艺价值。某汽车零部件厂的做法值得参考:在焊接工位部署高频电流传感器和位移传感器,将每焊点的动态电阻曲线与焊接质量标签做关联分析,最终把虚焊率从0.7%降到0.12%。
这里的核心不是算法多复杂,而是仪表仪器的带宽和共模抑制比是否足够。很多现场用普通万用表采集的信号,在频谱上已经丢失了关键的高频分量,后续建模自然无效。
往前看,工控产品与传感器的融合趋势已经清晰:传感器内置边缘计算单元,直接输出特征值而非原始波形;工控产品开放更多实时数据接口,支持OPC UA over TSN。对制造企业而言,现在需要做的不是等待“完美方案”,而是从一条产线、一个工位开始,把感知精度和控制响应真正对齐。