工业自动化趋势下,工控产品与传感器如何协同提升产线稳定性
日期:2026-09-24
标签:工控产品,传感器,仪表仪器,自动化配件
在长三角制造业升级的浪潮中,产线稳定性已从"减少停机时间"演变为对工控产品与感知层协同能力的综合考验。一套灌装产线若仅依赖PLC逻辑控制,而忽略传感器反馈的实时性与仪表仪器的校准精度,往往会在高速运行中暴露微小偏差累积导致的批量废品问题。
协同机制:从信号链到执行端的闭环
产线稳定性的核心在于"感知—决策—执行"的闭环延迟与容错能力。以伺服压装工位为例,压力传感器以1kHz频率采集波形,经仪表仪器放大滤波后传入PLC,再由工控产品中的运动控制器调整伺服扭矩。若传感器响应滞后10ms,压装深度偏差可能扩大至0.05mm,足以影响轴承装配的过盈量。
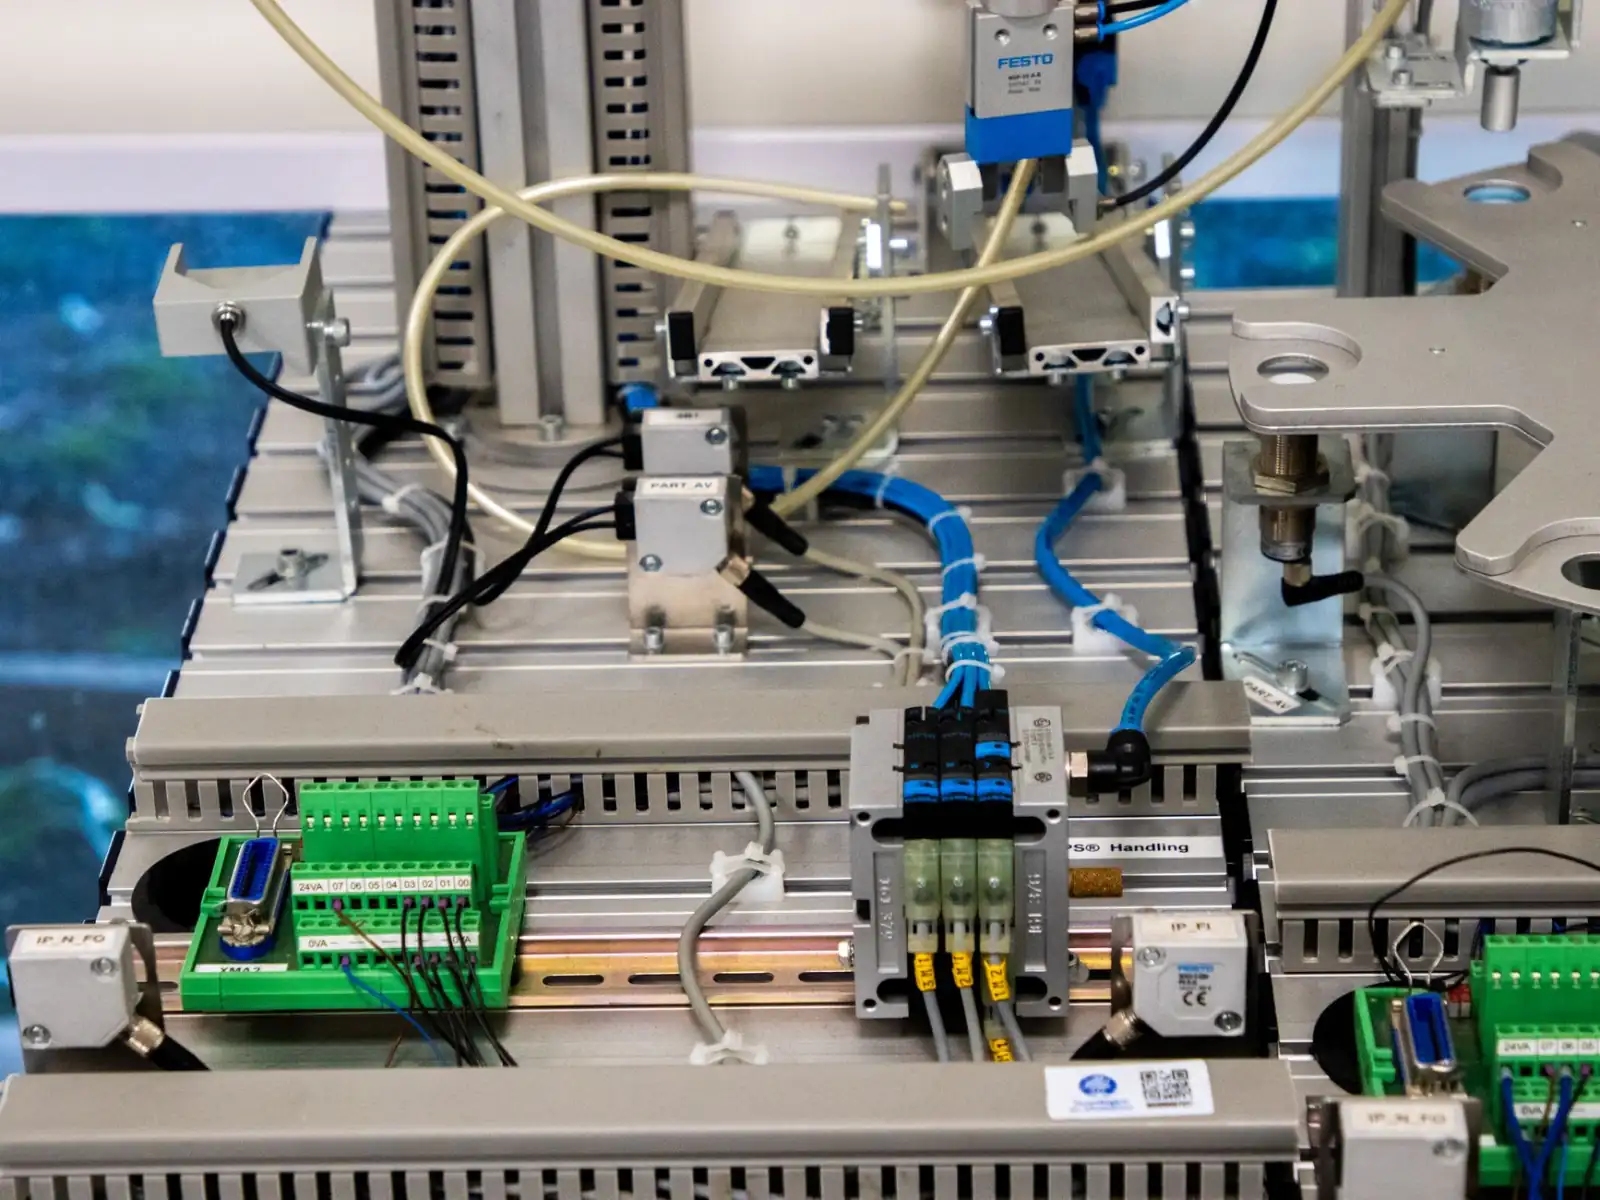
值得关注的趋势是,具备IO-Link通信能力的智能传感器正逐步替代传统4-20mA模拟量方案。数字信号避免了长距离传输的衰减,同时支持参数远程下发,让自动化配件的更换无需重新标定。这在多品种混线生产中显著缩短了换型时间。
实现稳定协同的三个技术支点
要让传感层与控制层真正"对话",需要从以下维度着手:
- 时间同步:采用IEEE 1588精密时钟协议,使分布式传感器与控制器时钟偏差控制在1μs内,避免多轴联动时的相位错位。
- 边缘预处理:在传感器端或远程IO模块中嵌入简单算法,如滑动平均滤波或峰值检测,减轻PLC扫描周期负担。
- 冗余设计:关键工位部署双传感器交叉验证,当偏差超过阈值时由仪表仪器系统触发安全扭矩关断。
实际操作中,不少工程师会忽略传感器安装扭矩对测量结果的影响。例如,M12接插件过度拧紧可能导致应变片微变形,零点漂移达满量程的2%。
常见问题与排查思路
产线偶发停机后复位即恢复,往往与工控产品的电磁兼容性有关。变频器载波频率与传感器信号线走线平行时,共模干扰会淹没微弱信号。建议信号线与动力线间距保持20cm以上,或选用带屏蔽层的双绞线。
另一个高频问题是仪表仪器显示值波动但PLC读数稳定。这通常源于显示表与PLC的采样率不一致,并非真实故障。统一刷新周期或启用数字滤波即可消除视觉误判。
上海逅飞科技有限公司在服务汽车零部件客户时发现,将传感器诊断数据纳入自动化配件健康管理系统后,非计划停机次数可下降约37%。这印证了协同优化带来的直接效益。