工控产品在智能制造中的应用趋势:从设备层到系统层的自动化配套升级
过去很长一段时间,工厂里的设备升级往往聚焦在单机改造上——换一台PLC、加几个传感器,就能让一台老设备多跑几年。但当产线节拍越来越快、订单批量越来越小、工艺窗口越来越窄时,仅靠单点优化已经捉襟见肘。真正的瓶颈,出现在设备与设备、设备与系统之间的"衔接层"。这也是为什么越来越多的制造企业开始重新审视工控产品的选型逻辑。
设备层不是孤岛,数据接口才是关键
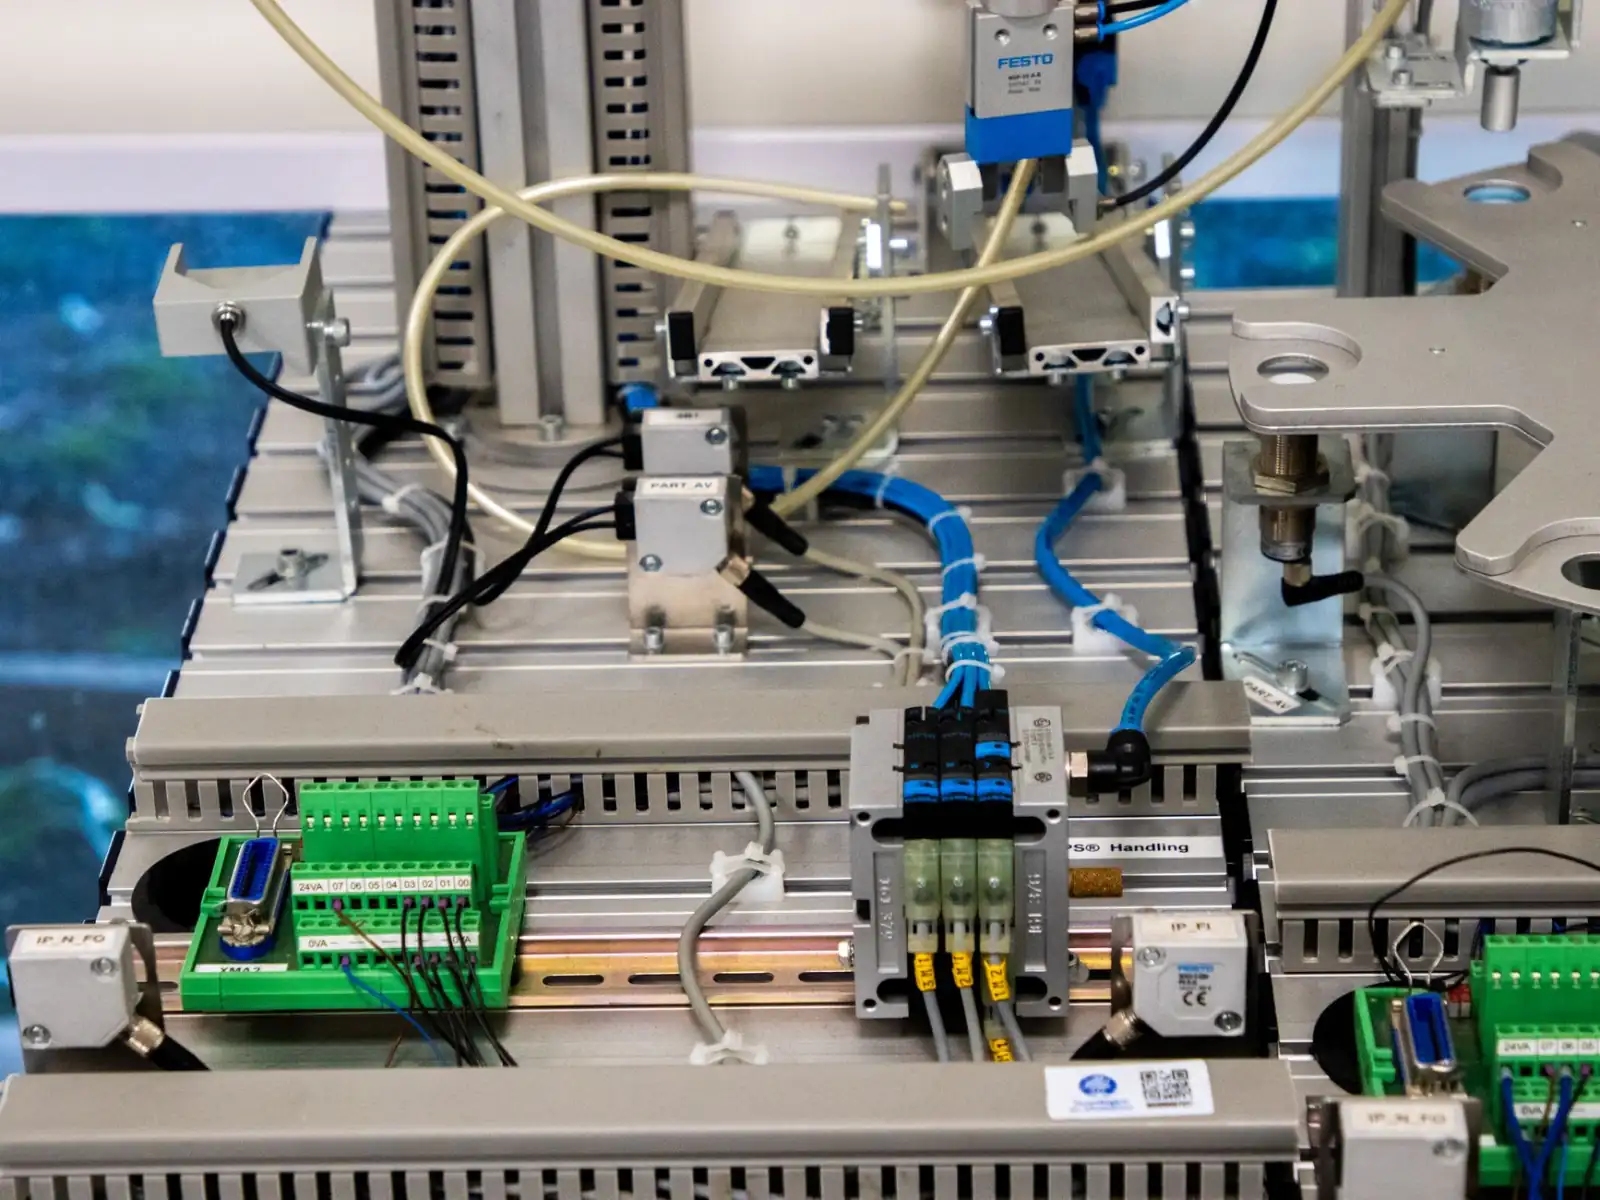
在典型的离散制造场景中,一条装配线上可能同时存在来自五六个品牌的PLC、伺服驱动器和仪表仪器。它们各自跑得没问题,但一旦要采集整线OEE,或者做工艺参数追溯,通信协议的不统一就成了拦路虎。Modbus、Profinet、EtherCAT、OPC UA……协议转换网关的选择,直接决定了数据能不能实时、无损地传到上层MES。
目前行业里比较务实的做法是:在设备层保留原有控制架构,通过边缘网关做协议归一化。这样既不用推翻既有投资,又能把关键工艺数据(如扭矩、温度、压力曲线)以统一格式推送到数据平台。
传感器与仪表仪器的选型正在发生变化
传统的传感器选型主要看量程、精度和防护等级。但在智能制造语境下,选型维度明显变多了:
- 是否支持IO-Link——能否远程配置参数、读取诊断信息,而不是只能输出一个模拟量信号
- 是否具备自诊断能力——比如振动传感器能否区分"设备正常振动"和"轴承早期磨损"
- 是否支持时间同步——多传感器数据融合时,时间戳对齐精度直接影响分析结论
以流量计和压力变送器为例,带HART或Foundation Fieldbus通信能力的仪表仪器,可以在不中断生产的情况下完成量程调整和零点校准,这对连续生产流程的价值非常明显。
自动化配件的系统层整合思路
很多人把自动化配件理解为线缆、接插件、安装支架这类"辅材",但在系统层升级中,它们的影响被严重低估。一个典型的例子:伺服电机与驱动器之间的动力线缆和编码器线缆,如果屏蔽层处理不当或线径选择偏小,在高频脉冲工况下会出现信号丢步,表现为定位偏差反复出现,排查起来极其耗时。
实践中的做法是建立配件与主控设备的匹配清单,把线缆长度、屏蔽类型、连接器防护等级纳入设备验收规范。同时,对于振动环境下的安装,采用带防松结构的接插件比后期加胶固定更可靠。
从单机自动化走向产线级协同
当设备层的数据打通、传感器和仪表仪器具备可配置能力、自动化配件不再成为隐性故障源之后,系统层的自动化配套升级就有了扎实的基础。此时可以做的事情包括:基于实时数据的动态排产、工艺参数的闭环优化、以及设备健康状态的预测性维护。
上海逅飞科技有限公司在服务制造客户的过程中观察到,那些真正把工控产品用出效果的项目,往往不是买了最贵的硬件,而是在选型阶段就把通信能力、诊断能力和系统兼容性放在了和价格同等重要的位置。这个思路的转变,比任何单一产品的升级都更有价值。