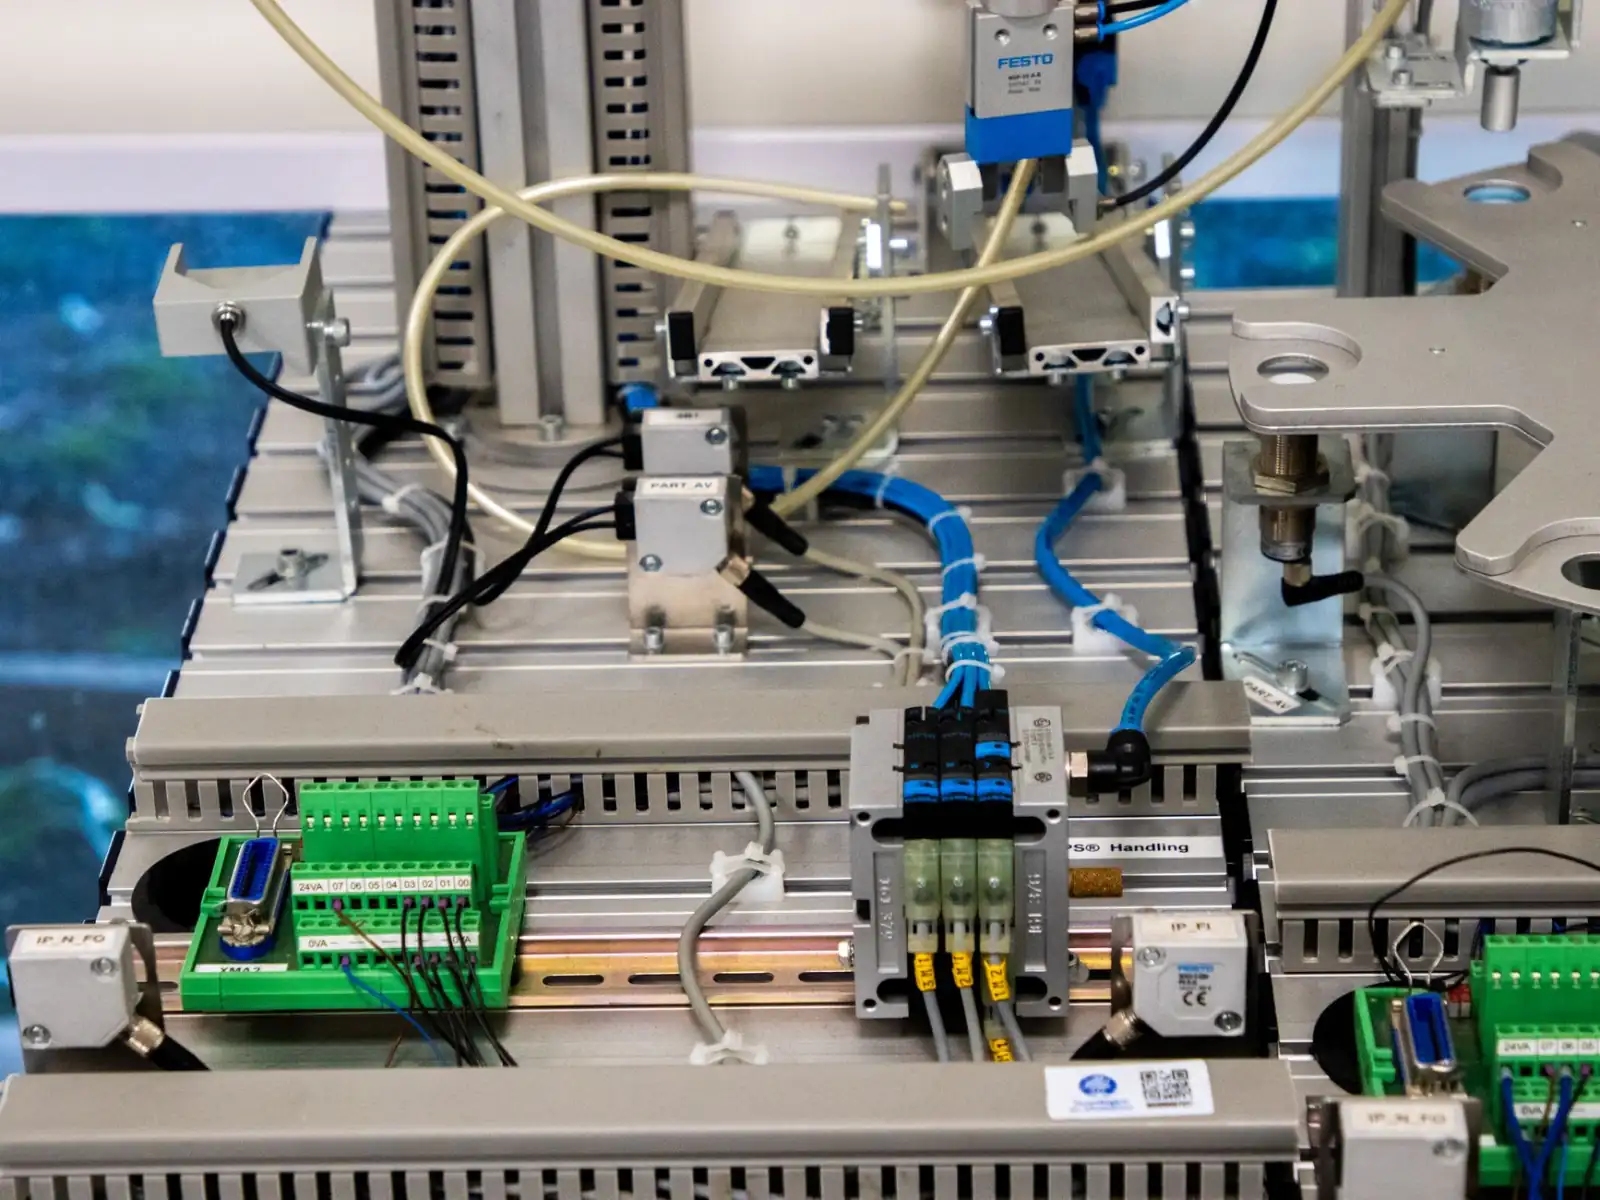
自动化配件在智能制造升级中的应用现状与工厂适配趋势分析
日期:2026-09-27
标签:工控产品,传感器,仪表仪器,自动化配件
过去两年,不少制造企业在产线改造中遇到一个尴尬:花大价钱上了MES和SCADA,数据却断在设备层。根源往往不在软件,而在底层——工控产品与自动化配件的选型没有跟上系统架构的变化。这个问题在离散制造和流程工业中都很普遍,值得拆开来看。
设备层数据断层的真实原因
传统产线的自动化配件以"能用"为标准:继电器、接触器、普通接近开关组成逻辑控制回路,PLC只管开关量。这种架构下,传感器只输出通断信号,仪表仪器多为本地显示,数据天然不具备上传能力。
升级到智能制造后,系统需要的是带时间戳的连续数据流。老架构里的配件无法提供,就出现了"系统很先进、底层很原始"的错位。这不是换几个软件能解决的,必须从配件层面重新规划。
智能配件与传统配件的三个关键差异
当前主流工厂适配的自动化配件,与传统型号相比,核心变化集中在三点:
- 通信能力:支持IO-Link、Modbus TCP或EtherCAT的传感器和仪表仪器,可直接接入工业以太网,省去大量中间变送环节。
- 诊断信息:智能配件不只输出测量值,还附带设备状态、寿命预警、故障代码,这对预测性维护是刚需。
- 参数远程配置:过去调一个传感器的量程要上产线拧电位器,现在通过工控产品中的远程配置工具即可批量下发参数,换型时间大幅缩短。
这三点听起来是"锦上添花",但在多品种小批量生产场景下,换型效率直接决定产线OEE。一家汽车零部件厂的实际数据是:采用IO-Link传感器后,换型调试时间从平均45分钟压缩到12分钟。
工厂适配的现实路径
并非所有企业都需要一步到位全换。务实的做法是按"数据价值密度"分批替换:
- 优先替换影响产品质量的关键工位传感器和仪表仪器,这些数据直接关联良率。
- 其次替换换型频繁的工位,用可远程配置的自动化配件降低停机时间。
- 最后处理辅助工位,这部分可以用网关做协议转换,保护既有投资。
需要提醒的是,工控产品的选型不能只看参数表。现场电磁环境、振动等级、防护等级(IP67还是IP69K)、以及供应商能否提供长期固件支持,都会影响三五年后的维护成本。建议在样机阶段就做EMC测试和连续运行验证,而不是等批量部署后再补救。
从趋势看,自动化配件正在从"执行末端"变成"数据源头"。谁能把底层配件的数字化做扎实,谁的智能制造才有可靠的地基。