自动化配件在设备制造中的配套方案与常见应用场景解析
在非标自动化设备制造现场,经常能看到这样的场景:一台包装机调试了三天,机械动作全部到位,但节拍始终卡在每分钟42件上不去。排查后发现,问题出在一个不起眼的接近开关上——它的响应频率只有1kHz,而高速取放机构的动作频率已经接近其检测极限,信号丢步导致PLC逻辑判断延迟。这类问题在设备制造中并不罕见,根源往往不在机械设计本身,而在于自动化配件的选型与系统匹配度。
为什么配件选型总在调试阶段暴露问题
设备制造企业的电气工程师通常习惯先定PLC和伺服系统,再"顺手"选配传感器和低压电器。这种流程在低速设备上问题不大,但设备节拍一旦提升到每分钟60件以上,传感器的响应时间、仪表仪器的采样率、中间继电器的动作延迟就会被放大成系统性瓶颈。本质上,这是把配件当"标准件"而非"系统组件"来对待的结果。
更深层的原因在于:不同品牌的工控产品在信号链路上存在隐性差异。比如某品牌光电传感器的输出延迟标称1ms,但实际在低温环境下会漂移到3ms以上,而PLC的输入滤波时间若设置为默认的10ms,两者叠加就可能导致高速计数丢失。
配套方案的三个关键技术维度
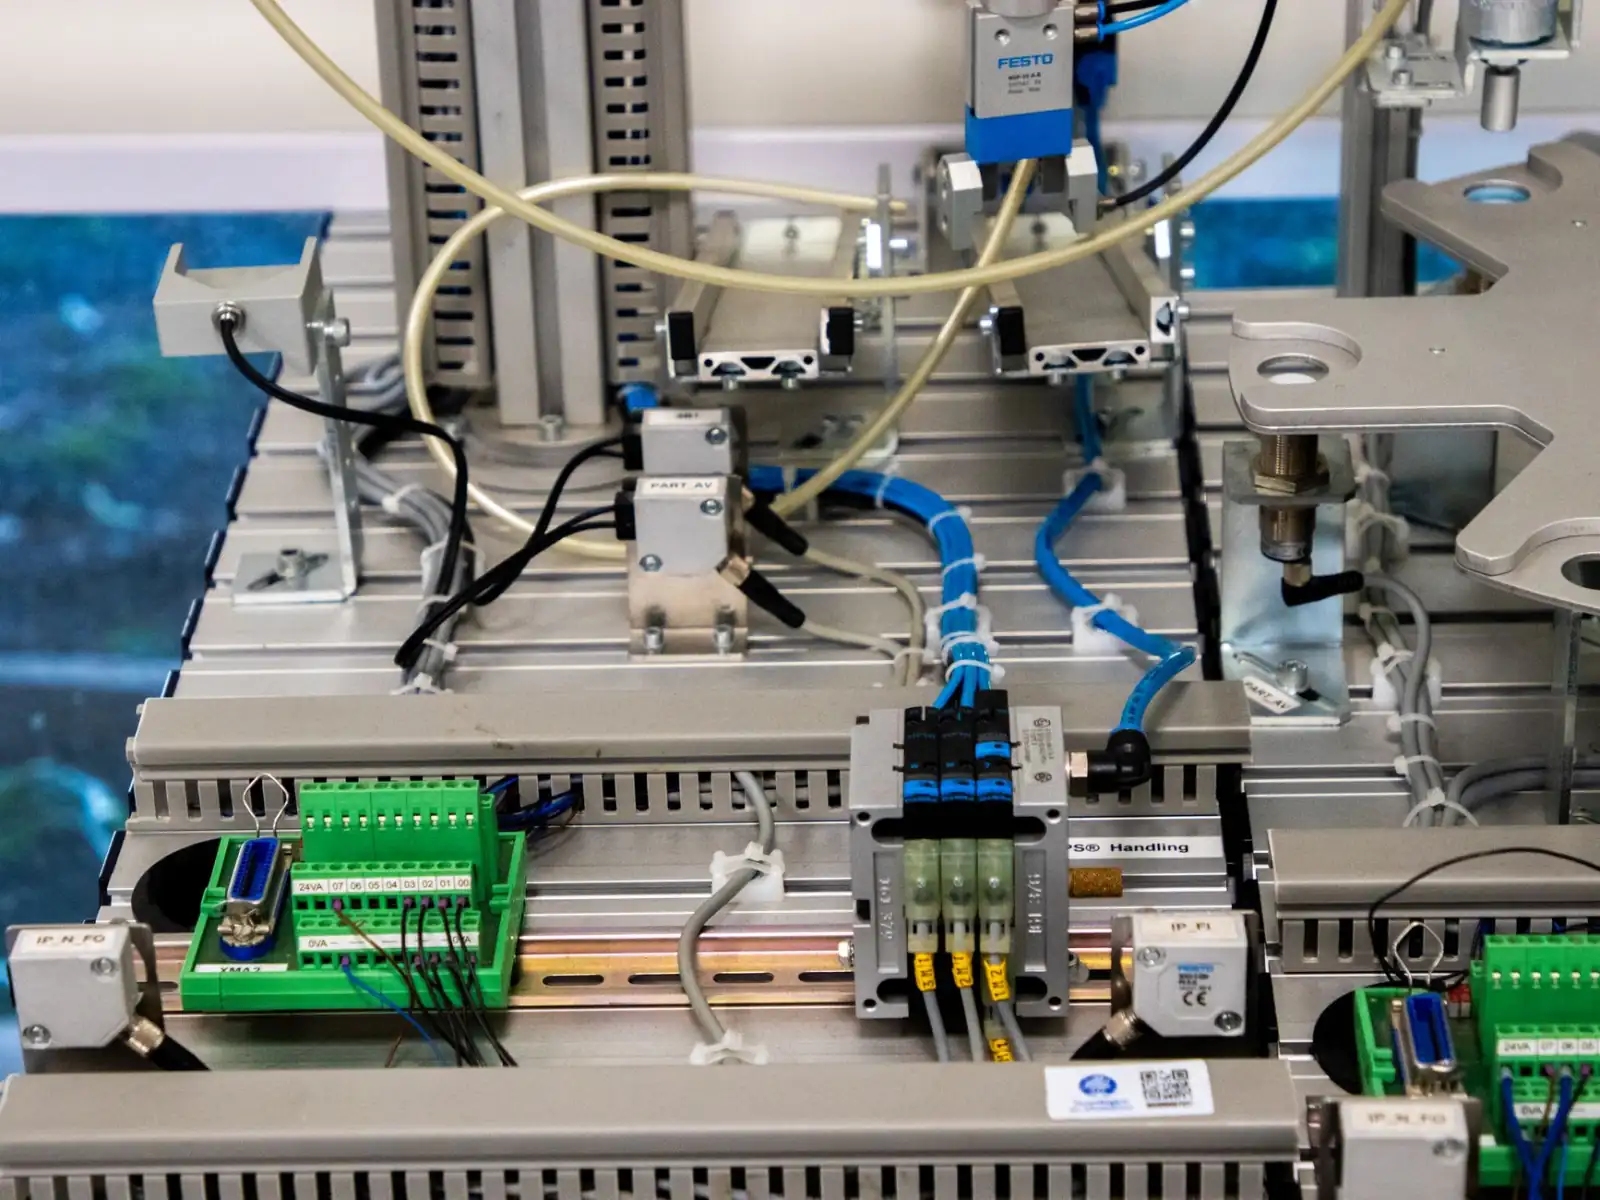
一套可落地的配件配套方案,需要从信号链、供电链、机械接口三个维度同时约束:
- 信号链匹配:传感器输出类型(NPN/PNP/推挽)必须与PLC输入模块的公共端逻辑一致;模拟量仪表仪器的采样带宽应至少为被测信号频率的5倍。
- 供电链隔离:大功率伺服与精密传感器不应共用同一路24V开关电源,建议独立供电并加装隔离模块,避免地环路干扰。
- 机械接口兼容:自动化配件的安装尺寸、螺纹规格、接插件型号需在BOM阶段就与机械图纸核对,减少现场改制。
以某锂电叠片机项目为例,将接近开关从普通电感式更换为高频响应型(响应频率5kHz),同时把PLC输入滤波时间从10ms调整为1ms,节拍从42件/分钟提升到58件/分钟,且连续运行8小时无丢步。
常见应用场景中的配件组合逻辑
不同工况对配件的需求差异很大。高速取放场景优先关注响应频率和重复精度;粉尘环境需侧重防护等级(IP67以上)和抗污染能力;而精密测量工位则对仪表仪器的温漂系数和分辨率提出更高要求。设备制造商在搭建BOM时,建议按"工况→关键参数→品牌梯度"的顺序逐层筛选,而非简单按价格排序。
上海逅飞科技有限公司在服务设备制造客户的过程中发现,那些在样机阶段就完成配件系统匹配的项目,量产调试周期平均缩短30%以上。把工控产品和自动化配件纳入系统级设计考量,而不是留到现场"边调边换",是提升设备一次通过率的关键一步。