自动化配件与传感器协同应用:工厂设备运行效率优化方案解析
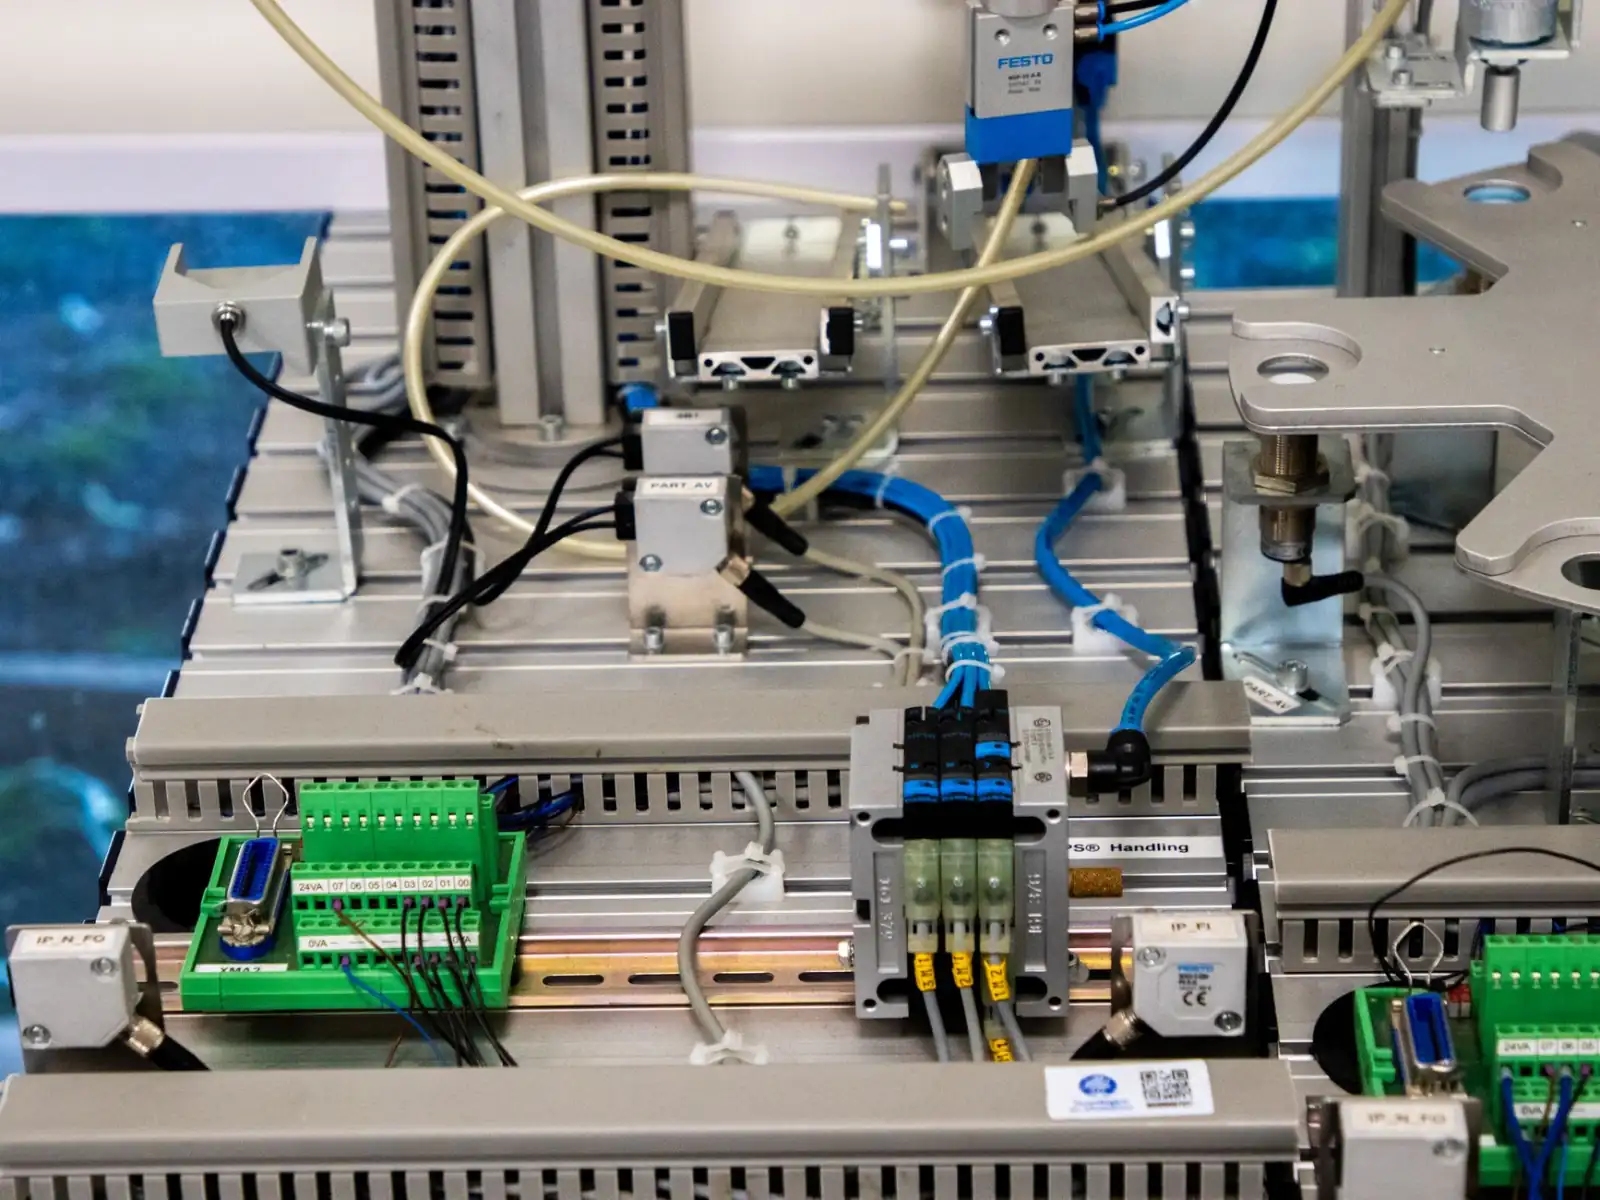
在现代化工厂里,设备突然停机往往不是单一部件损坏,而是多个环节配合失当的结果。比如一台包装机动作迟滞,排查后发现是传感器响应延迟导致PLC误判,而PLC又无法及时驱动气缸——问题出在信号链的协同上。这类隐性效率损失,正成为制造企业提升OEE(设备综合效率)的主要障碍。
传感器与自动化配件的协同瓶颈
当前工厂中,工控产品的选型往往各自为政。传感器追求高精度,自动化配件强调耐用性,仪表仪器侧重显示功能,但相互之间的电气兼容性、响应时间匹配度却常被忽略。据行业调研,约37%的非计划停机源于信号延迟或电平不匹配,而非硬件本身故障。
核心技术:信号链的时间对齐
要解决协同问题,关键在于建立从感知到执行的时间对齐机制。以光电传感器检测工件为例,其输出响应时间通常为1ms,而中间继电器动作需要5-10ms,气动阀换向又要8-15ms。若不做补偿,整个动作链会累积20ms以上的延迟。高速产线上,这足以造成漏检或撞机。
可行的做法是:选用带可调延时输出的传感器,或通过PLC程序对仪表仪器反馈值做动态滤波。同时,自动化配件中的阀岛应优先选择先导式结构,把换向时间压缩到5ms以内。
实践方法:三步优化设备运行效率
基于上述原理,工厂可以按以下步骤落地改进:
- 信号链测绘:用示波器记录从传感器触发到执行器动作的完整波形,识别延迟最大的环节。
- 匹配选型:将工控产品按响应时间分级,同一逻辑回路内尽量选用同档位器件,避免快慢混搭。
- 参数微调:在PLC中为每个传感器设置独立的输入滤波常数,对仪表仪器的模拟量通道加装RC吸收。
某汽车零部件厂在冲压线上应用这套方法后,换模时间从18分钟降至11分钟,误动作报警减少62%。
从单机优化到产线级协同
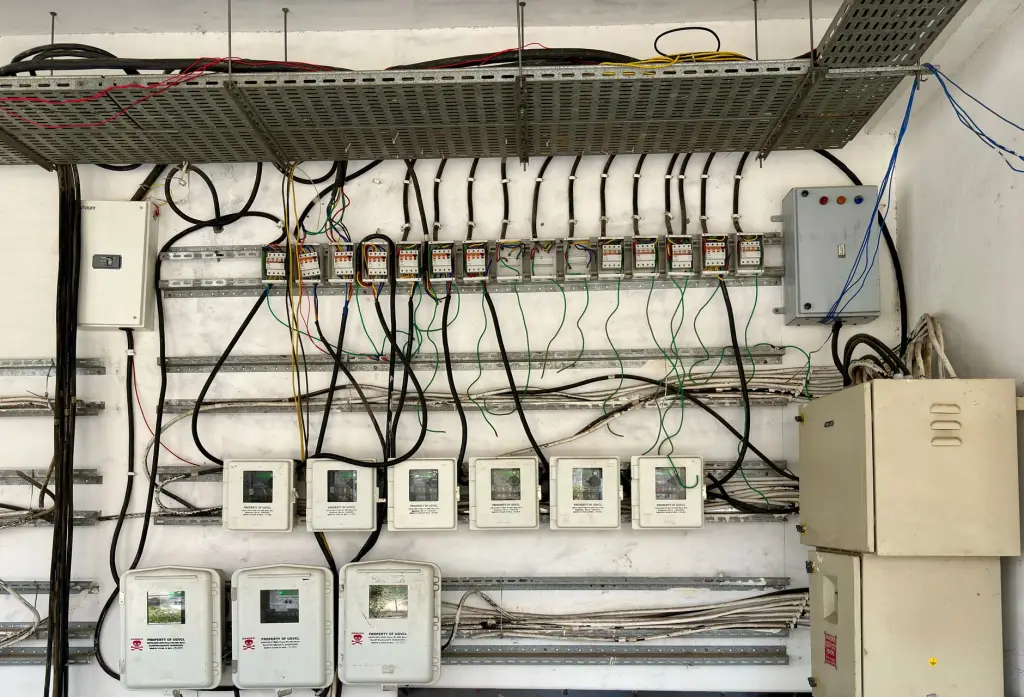
当单台设备的信号链理顺后,下一步是把自动化配件与传感器的协同扩展到整条产线。例如,通过IO-Link协议,传感器不仅能传开关量,还能把温度、振动等诊断数据上传到仪表仪器或SCADA系统。这样,一台气缸的密封老化会提前被感知,而不是等到漏气停机才被发现。
上海逅飞科技有限公司在服务客户时发现,采用IO-Link智能传感器配合支持诊断的工控产品,平均可降低19%的突发故障。这不需要更换全部硬件,只需在关键工位替换为带通信功能的型号。
应用前景:边缘计算让协同更主动
未来两年,随着边缘计算模块价格下探,传感器与自动化配件的协同将从“时间对齐”走向“预测对齐”。边缘网关可以实时分析仪表仪器采集的电流、压力曲线,在动作异常发生前200ms调整输出。对于包装、分拣、装配等高速场景,这意味着设备能自己补偿磨损和温漂,而非依赖人工点检。
对工厂而言,现在就可以做的准备是:在采购工控产品时优先选择支持开放协议(如OPC UA、MQTT)的型号,为后续数据协同留出接口。效率优化从来不是换更贵的硬件,而是让已有的传感器、仪表仪器和自动化配件真正“说同一种语言”。