工厂设备运行稳定性提升方案:工控产品与自动化配件的系统化配置思路
日期:2026-10-27
标签:工控产品,传感器,仪表仪器,自动化配件
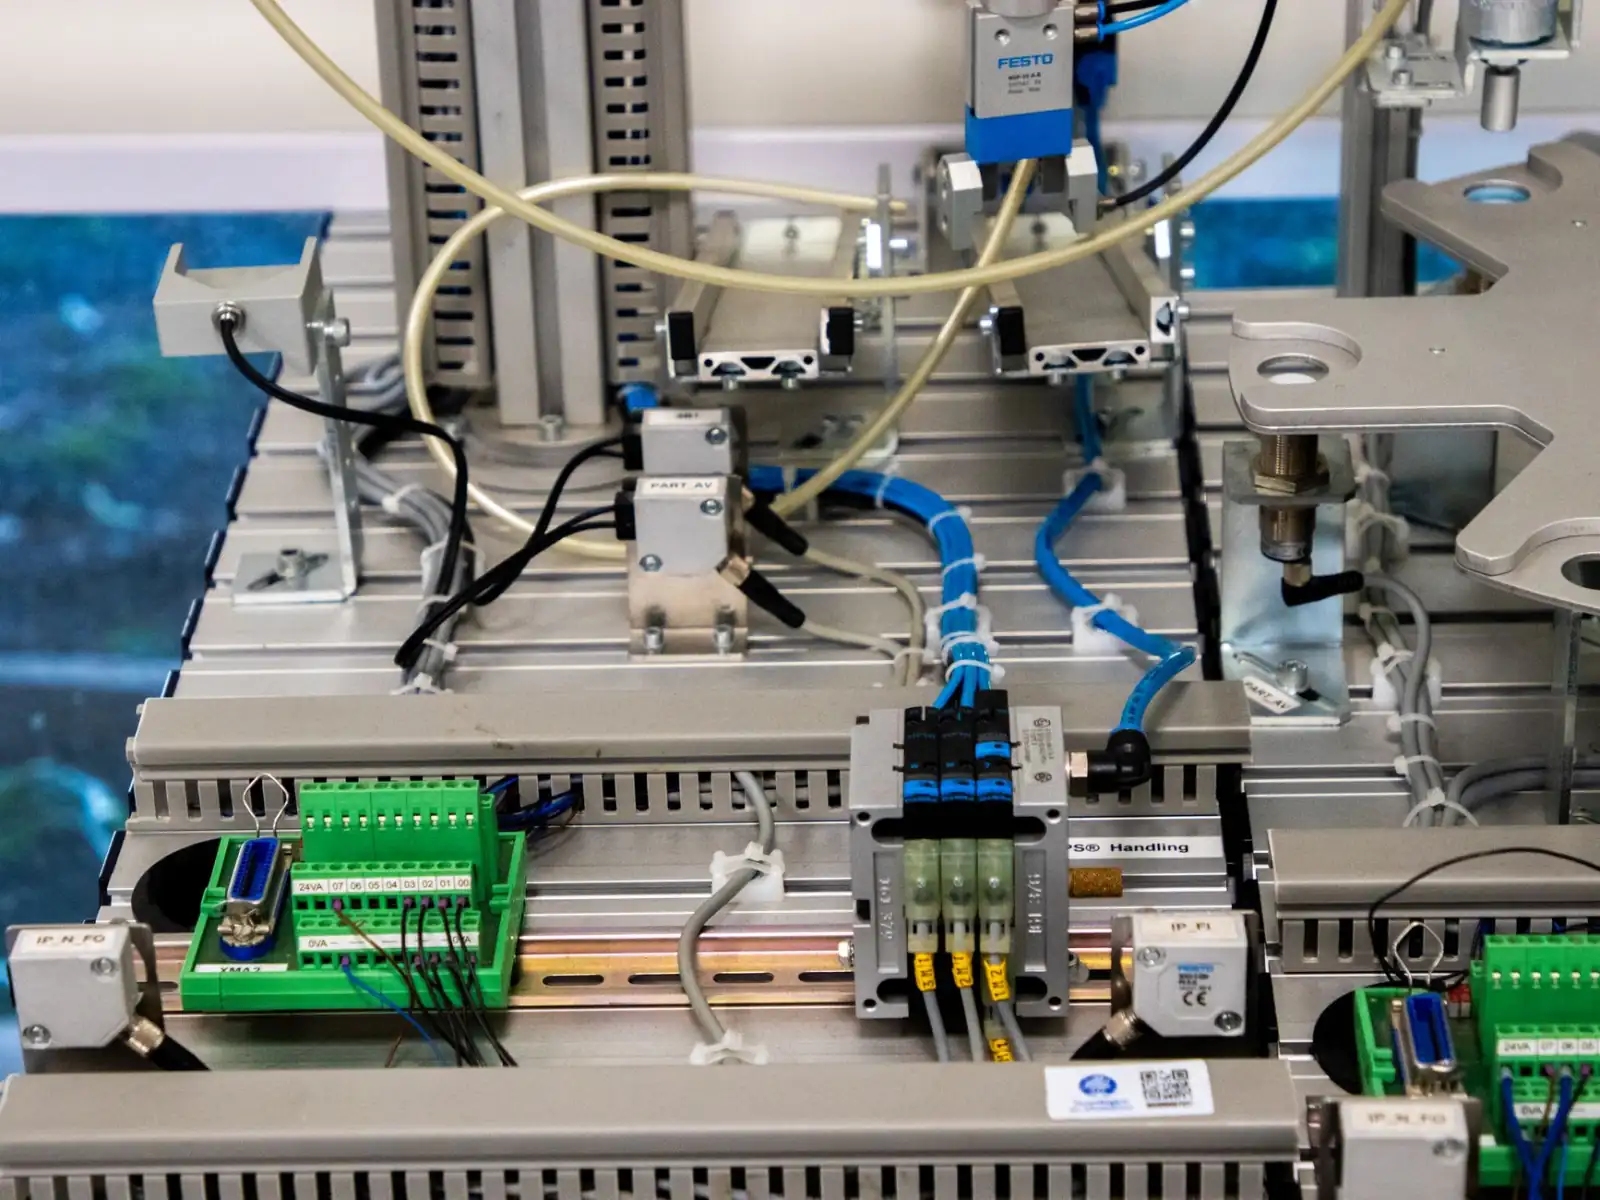
产线突然停机、数据采集断链、仪表读数漂移——这些看似偶发的故障,往往指向同一个根源:设备层的工控产品与自动化配件缺乏系统化配置。单点选型"够用就行"的做法,在设备复杂度上升后很快暴露短板。
被低估的稳定性成本
不少工厂在改造时把预算集中在主机和机械结构上,传感器、仪表仪器与配套自动化配件则按最低价中标。结果是:传感器防护等级不足,在切削液飞溅区三个月即失效;变送器精度等级与工艺要求错配,批次一致性波动难以追溯。行业调研数据显示,非计划停机中约有三成可归因于检测与控制层配件的选型或匹配问题,而非主设备本身。
另一个现状是协议碎片化。PLC、远程IO、智能仪表各自为政,Modbus RTU、Profinet、EtherCAT混用却缺少统一的边缘汇聚层,数据在网关处"堵车",运维人员只能靠人工巡检补位。
系统化配置的三个技术支点
稳定性不是靠单件高配堆出来的,而是靠层级间的电气与信息匹配。
- 信号链完整性:从传感元件到采集模块,关注共模抑制比、隔离电压与采样率是否覆盖实际工况频率,避免高频振动信号在低采样率下失真。
- 电气环境适配:变频器密集区域需评估EMC等级,传感器输出类型(NPN/PNP、4-20mA、IO-Link)应与上位模块输入阻抗匹配,减少长距离传输衰减。
- 冗余与降级策略:关键测点采用双传感器交叉校验,通信链路预留环网冗余,单点故障时系统可降级运行而非直接停机。
从选型清单到配置模型
实践层面,建议按"工艺参数→测点清单→信号类型→环境等级→通信协议"的顺序建立配置模型,而非按品牌或价格分块采购。工控产品与自动化配件的接口标准、安装尺寸、供电制式在模型阶段就应对齐,减少现场返工。运维端同步建立配件台账,记录批次、校准周期与更换记录,为后续故障归因提供数据支撑。
走向预测性维护的底座
当传感与仪表层具备稳定的数字输出能力,设备状态数据才能真正进入分析环节。振动、温度、电流等趋势量积累到一定周期后,阈值报警可逐步过渡为劣化趋势预警。这一路径的前提,仍是底层工控产品与自动化配件在精度、防护与通信上的一致性配置——底座稳了,上层的数据价值才立得住。